


servis Hattı
köşe yazarı
köşe yazarı
EUV Litografi Fabrikası mı? Mühendislik Teknolojisine Giriş ve Çip Üretimi ve Litografinin Bilimsel İlkeleri
2023-10-13
2558
Süreci anlamayan bazı kişiler çip üretiminin yalnızca litografi makinelerine dayandığını düşünebilir. Yanlışlıkla bir fabrikanın yalnızca levhaların yerleştirildiği merkezi bir litografi makinesine ihtiyaç duyduğuna ve makinenin talaşları "aşındırmak" için ışık kullandığına ve böylece ana işlem adımını tamamladığına inanabilirler. Örneğin bazıları, 100 litografi makinesi satın almanın 100 çip üretim hattı yaratabileceğini söyleyebilir ve süreci bu şekilde basit bir şekilde anlayabilir.
Gerçekte çip üzerindeki transistörlerin "kazınmış" olduğunu söylemek daha doğrudur. Plazma fiziği etkisi veya kimyasal çözeltilere daldırma gibi yöntemler kullanılarak, levha üzerinde oluklar ve hendekler oluşturularak sonunda transistörler şekillendirilir. Ancak hangi parçaların aşındırılması gerektiği ve hangilerinin gerekmediği litografi ile yönlendirilir. Herhangi bir gravür yapılmadan önce, bir "maske" (fotomask) kullanılarak gravürün nerede meydana geleceğini belirlemek için litografinin kullanıldığı söylenebilir. Üstelik, oyukların ve hendeklerin aşındırılması yöntemi oldukça karmaşıktır ve sıklıkla tekrarlanan aşındırma ve çeşitli malzemelerin levha üzerine biriktirilmesini gerektirir. Her adımdan sonra temizlik yapılması gerekir.
FAB levha işlemede yer alan gerçek adımlar son derece karmaşıktır ve bazen toplam binlerce adımdan oluşur. Litografinin tekrar tekrar yapılması gerekir ve çoğu zaman birden fazla litografi makinesi gerekir. Karmaşık bir gelişmiş çip üretim süreci için, litografi için kullanılan bir fotoğraf maskesi seti düzinelerce maskeden oluşabilir. Kritik adımlar için hassas litografi makineleri gerekirken, daha düşük hassasiyete sahip makineler daha az zorlu görevler için kullanılabilir. Plaka üzerindeki transistör katmanı tamamlandıktan sonra üstte bağlantılar için metal ara bağlantı katmanı oluşturulur. Bu katman için hassasiyet gereksinimleri nispeten düşüktür çünkü tıpkı bir bina inşa ederken olduğu gibi ara bağlantılar, her katman arasında daha geniş aralık olacak şekilde birden fazla katmana bölünebilir.
Gofret işlemenin başlangıcından bireysel kalıpların müşterilere teslimine kadar, çok sayıda adım nedeniyle bu süreç birkaç ay sürebilir. Üretim hattındaki makineler sadece bir tür çip üretmekle kalmıyor, aynı zamanda diğer gofretleri de işliyor. Farklı çiplerden oluşan farklı levhaların belirli makinelere belirlenen zamanlarda nasıl planlanacağını ve teslim edileceğini yönetmek, FAB üretim akışı yönetiminde önemli bir konudur. Bir çipin işleme akışına en yüksek öncelik verilse bile, çok adımlı işlemler için tek bir levhanın işlenmesinin tamamlanması yine de bir ila iki ay sürer.
Bir müşteri bir FAB'dan çip üretimi talebinde bulunduğunda, bu talep hemen sağlanamamaktadır. İlave siparişler verilse bile bu yine de birkaç ay sürecektir. Ancak birkaç ay içinde on milyonlarca çip üretebilmek, bireysel çip maliyetlerini düşük tutmak için gereken seri üretim kapasitesini gösteriyor. Bu nedenle, bir FAB'ın üretim kapasitesi çip endüstrisindeki uygulamalar için kilit öneme sahiptir ve ayda en az 10,000 levhayı işleyebilme kapasitesine sahip olmalıdır.
Üstelik bir gofretin işlenmesinin tek bir litografi işlemiyle tamamlanması mümkün değildir. Genellikle birden fazla pozlama gerekir ve bazen çift haneli sayılara ulaşır. Dolayısıyla tek bir çipli ürün işleniyor olsa ve ayda sadece 10,000 adet gofret üretilse bile, bir litografi makinesinin onbinlerce kez litografi yapması gerekebilir. FAB fabrikaları hafta sonları bile sürekli çalışır ve üretim programlarının ayarlanması gerekir. 30 gün süren bir ayda, her bir litografi makinesinin 3,000 kez litografi yapması gerekebilir; ortak hız saatte ortalama 100 litografi eylemidir.
Bu nedenle endüstriyel üretim perspektifinden bakıldığında, bir litografi makinesi bir levha üzerindeki birkaç yüz kalıbın litografisini bir dakikadan daha kısa sürede tamamlayabilir. Her bir kalıbın litografisi için ayrılan süre 0.1 saniye civarındadır. İş yükünün üstesinden gelinemiyorsa birden fazla litografi makinesinin aynı anda kullanılması gerekir.
Litografi makinesinin çalışmasını gösteren bu videoyu izleyebilirsiniz.
Gelişmiş litografi makineleri bu kadar yüksek hızlarda çalışır. Sahneye, manyetik kaldırma sisteminin kontrolü altında sürekli hareket eden ve sürekli hareket yanılsaması veren bir levha yerleştirilir. Gerçekte, sahnenin otomatik bir programa göre hareket ettiği "adımla ve tara" operasyonlarını gerçekleştiriyor. Durduğunda tam olarak hizalanır ve 0.1 saniye içinde ışık, fotomask üzerindeki deseni kullanarak kalıbın belirli bir alanına (veya atışına) yansıtılır. Bu hızlı pozlandırma işlemi, üstüne uygulanan özel fotorezist ile fotokimyasal reaksiyonu tetikleyerek litografi işlemini tamamlar. Pozlama hızla tamamlanır ve sahne sanki hiç durmamış gibi hızla bir sonraki konuma geçer. Adım ve tarama işlemi sırasındaki hızlanma kayda değerdir; sahne hareket kontrolü ve konumlandırmada yüksek hassasiyet gerektirir, bu da bunu litografi makinesi imalatındaki temel zorluklardan biri haline getirir.
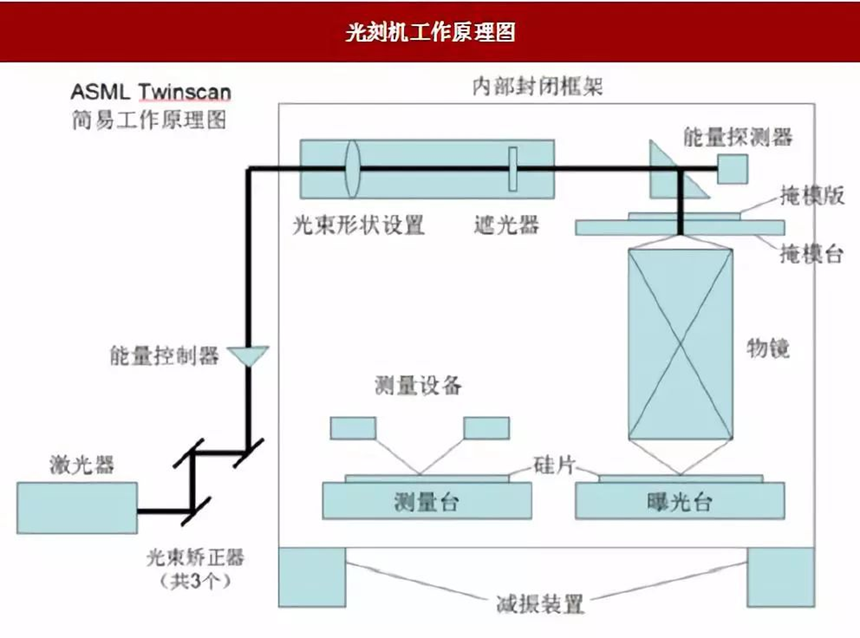
ASML'nin litografi makineleri genellikle TWINSCAN modelleri olarak anılıyor ve operasyon videolarından iki aşamanın altında hareket ettiği görülüyor. Ancak bu, aynı anda litografi yapan iki aşama değil, daha ziyade bir aşamada adım adım litografi gerçekleştirirken diğer aşamada "ön hizalama" işlemini gerçekleştiriyor. Ön hizalama, bir levha üzerindeki yüzlerce veya binlerce kalıbın alanlarının bir ölçüm aracıyla taranmasını ve bunların düzenini ve tam olarak hizalama için her adımın kaç nanometre olması gerektiğini belirlemeyi içerir. Bu veriler kaydedilir ve bir aşamada litografi işlemi bittiğinde, önceden hizalanan aşama taşınır ve ölçülen verilere göre adım-tarama litografi için otomatik program başlatılır.
Devam edecek...
İlgili Öneriler


 粤公网安备44030002007346号