


מוקד שירות
מְדוֹרַאי
מְדוֹרַאי
מפעל ליתוגרפיה של EUV? מבוא לטכנולוגיית הנדסה ועקרונות מדעיים של ייצור שבבים וליתוגרפיה
2023-10-13
2558
חלק מהאנשים שאינם מבינים את התהליך עשויים לחשוב שייצור שבבים מסתמך אך ורק על מכונות ליתוגרפיה. הם עלולים להאמין בטעות שמפעל זקוק רק למכונת ליטוגרפיה מרכזית שבה מניחים ופלים, והמכונה משתמשת באור כדי "לחרוט" את השבבים, ובכך משלימה את שלב העיבוד העיקרי. לדוגמה, יש שיגידו שקניית 100 מכונות ליתוגרפיה יכולה ליצור 100 קווי ייצור שבבים, תוך הבנה פשטנית של התהליך בצורה זו.
במציאות, נכון יותר לומר שהטרנזיסטורים בשבב "חרוטים". באמצעות שיטות כגון פגיעה בפיזיקה של פלזמה או טבילה בתמיסות כימיות, נוצרים חריצים ותעלות על הפרוסה, ובסופו של דבר מעצבים את הטרנזיסטורים. עם זאת, אילו חלקים צריכים להיות חרוטים ואילו לא מונחה על ידי ליטוגרפיה. ניתן לומר שלפני ביצוע תחריט כלשהו, נעשה שימוש בליתוגרפיה כדי לקבוע היכן צריך להתרחש התחריט, באמצעות "מסכה" (פוטומסק). יתרה מכך, השיטה של תחריט חריצים ותעלות מורכבת ביותר, ולעיתים קרובות מצריכה תחריט חוזר ונשנה של חומרים שונים על הפרוסה. לאחר כל שלב, יש צורך בניקוי.
השלבים בפועל המעורבים בעיבוד פרוסות FAB הם מורכבים ביותר, לפעמים מסתכמים באלפי שלבים. ליתוגרפיה צריכה להתבצע שוב ושוב, ולעתים קרובות דורשת מספר מכונות ליתוגרפיה. עבור תהליך ייצור מתקדם מורכב של שבבים, סט של מסכות פוטו המשמשות לליטוגרפיה עשויה להיות מורכבת מעשרות מסכות. מכונות ליטוגרפיה מדויקות נדרשות לשלבים קריטיים, בעוד שמכונות בעלות דיוק נמוך יותר יכולות לשמש למשימות פחות תובעניות. לאחר השלמת שכבת הטרנזיסטורים על הוואפר, נוצרת למעלה שכבת החיבורים המתכתיים לחיבורים. דרישות הדיוק לשכבה זו נמוכות יחסית מכיוון שבדיוק כמו בניית בניין, ניתן לחלק את החיבורים למספר שכבות עם מרווח רחב יותר בין כל שכבה.
מתחילת עיבוד פרוסות ועד מסירת קוביות בודדות ללקוחות, ייתכן שיחלפו מספר חודשים בשל השלבים הרבים הכרוכים בכך. מכונות על פס הייצור לא מייצרות רק סוג אחד של שבב, אלא גם מעבדות פרוסות אחרות. ניהול אופן התזמון והאספקה של פרוסות שונות של שבבים שונים למכונות שצוינו בזמנים מוגדרים הוא נושא חשוב בניהול זרימת הייצור של FAB. גם אם זרימת העיבוד של שבב אחד מקבלת עדיפות עליונה, עבור תהליכים עם מספר שלבים, עדיין לוקח חודש עד חודשיים להשלים את העיבוד של רקיק בודד.
כאשר לקוח מבקש ייצור שבבים מ-FAB, הוא אינו זמין באופן מיידי. גם אם יבוצעו הזמנות נוספות, זה עדיין ייקח מספר חודשים. עם זאת, היכולת לייצר עשרות מיליוני שבבים תוך מספר חודשים ממחישה את כושר הייצור ההמוני הנדרש כדי לשמור על עלויות שבבים בודדים נמוכים. לכן, כושר הייצור של FAB הוא המפתח ליישום של תעשיית השבבים, והוא אמור להיות מסוגל להתמודד עם לפחות 10,000 פרוסות בחודש.
יתרה מכך, לא ניתן להשלים את העיבוד של רקיק בפעולת ליטוגרפיה אחת. בדרך כלל, נדרשות חשיפות מרובות, לפעמים מגיעות למספרים דו ספרתיים. לכן, גם אם רק מוצר שבב אחד מעובד ומייצרים רק 10,000 פרוסות בחודש, ייתכן שמכונת ליטוגרפיה תצטרך לבצע ליטוגרפיה עשרות אלפי פעמים. מפעלי FAB פועלים ברציפות, גם בסופי שבוע, ויש לתאם לוחות זמנים לייצור. בחודש עם 30 ימים, ייתכן שכל מכונת ליטוגרפיה תצטרך לבצע ליטוגרפיה 3,000 פעמים, כאשר קצב ממוצע של 100 פעולות ליתוגרפיה בשעה הוא קצב נפוץ.
לכן, מנקודת מבט של ייצור תעשייתי, מכונת ליטוגרפיה יכולה להשלים את הליטוגרפיה של כמה מאות קוביות על רקיק תוך פחות מדקה. משך הזמן המוקצה לליטוגרפיה של כל קובייה הוא בסדר גודל של 0.1 שניות. אם לא ניתן להתמודד עם עומס העבודה, יש להשתמש במספר מכונות ליתוגרפיה בו-זמנית.
אתה יכול לצפות בסרטון זה של מכונת הליטוגרפיה בפעולה.
מכונות ליטוגרפיה מתקדמות פועלות במהירויות כה גבוהות. רקיק מונח על הבמה, הנעה ללא הרף תחת שליטה של מערכת ריחוף מגנטית, מה שמעניק אשליה של תנועה מתמדת. במציאות, הוא מבצע פעולות "שלב וסריקה", כאשר הבמה נעה לפי תוכנית אוטומטית. כשהוא מפסיק, הוא מיושר במדויק, ותוך 0.1 שניות, האור מוקרן על האזור הספציפי (או צילום) של קובייה באמצעות התבנית שעל הפוטומסק. תהליך חשיפה מהיר זה מפעיל תגובה פוטוכימית כאשר הפוטו-רזיסט המיוחד מוחל על גבי, ומשלים את תהליך הליטוגרפיה. החשיפה מסתיימת במהירות, והבמה עוברת במהירות לעמדה הבאה, ונראית כאילו מעולם לא נעצרה. ההאצה במהלך תהליך הצעד והסריקה היא משמעותית, ודורשת דיוק גבוה בבקרת תנועה ובמיקום הבמה, מה שהופך אותה לאחד מאתגרי הליבה בייצור מכונות ליתוגרפיה.
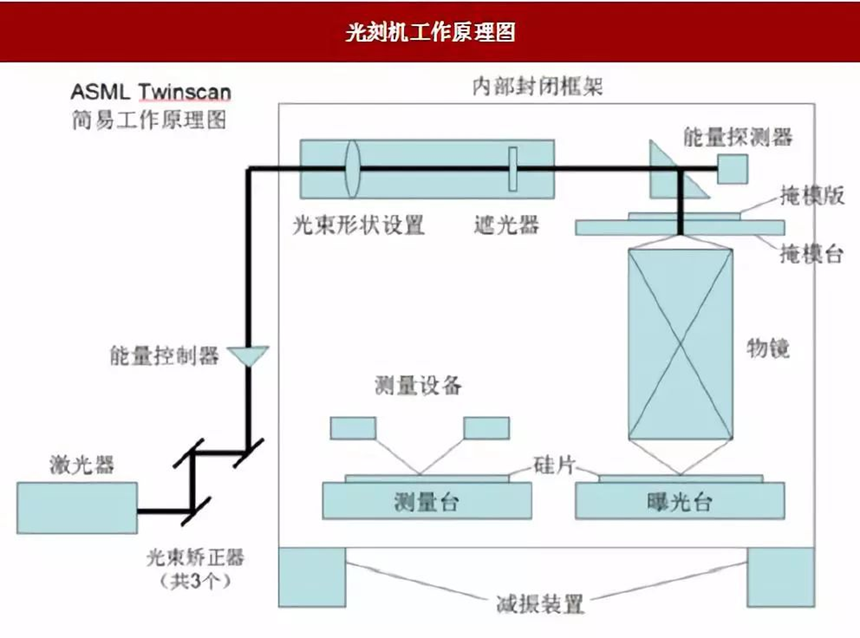
מכונות הליטוגרפיה של ASML מכונה לעתים קרובות דגמי TWINSCAN, ומסרטוני ההפעלה נראה ששני שלבים נעים מתחת. עם זאת, לא מדובר בשני שלבים המבצעים ליטוגרפיה בו-זמנית, אלא שלב אחד המבצע ליטוגרפיה של צעד וסריקה בעוד השלב השני מבצע "יישור מראש". יישור מראש כרוך בסריקת השטחים של מאות או אלפי קוביות על רקיק עם כלי מדידה כדי לקבוע את סידורם וכמה ננומטר צריך להיות כל שלב כדי ליישר במדויק. נתונים אלו נרשמים, ולאחר שתהליך הליטוגרפיה מסתיים על שלב אחד, השלב המיושר מראש עובר מעל ומתחיל התוכנית האוטומטית לליטוגרפיה של צעד וסריקה בהתאם לנתונים הנמדדים.
המשך יבוא...
המלצות קשורות


 粤公网安备44030002007346号