


سروس ہاٹ لائن
کالمسٹ
کالمسٹ
فلپ چپ ٹیکنالوجی کے بارے میں سب کچھ
2024-03-21
2843
سیمی کنڈکٹر پیکیجنگ ٹیکنالوجی کا تعارف
سیمی کنڈکٹر انڈسٹری سے وابستہ لوگ، خاص طور پر سیمی کنڈکٹر پیکیجنگ میں، لامحالہ پیکیجنگ کے کئی عمل سے واقف ہیں، یعنی چپ بانڈنگ، وائر بانڈنگ، اور فلپ چپ بانڈنگ۔
ان میں، وائر بانڈنگ اور فلپ چپ بانڈنگ سب سے عام ہیں۔ ٹیپ آٹومیٹڈ بانڈنگ (ٹی اے بی) ٹکنالوجی کو اس کی حدود کی وجہ سے آہستہ آہستہ پیکیجنگ میں ختم کیا جا رہا ہے۔
فلپ چپ بانڈنگ ٹکنالوجی میں آپس میں جڑنے والے اجزاء شامل ہوتے ہیں جس میں چپ کے ٹکڑوں کو نیچے کی طرف سبسٹریٹ، کیریئر یا سرکٹ بورڈ پر جوڑ کر براہ راست منسلک کیا جاتا ہے۔ اس کے برعکس، وائر بانڈنگ چپ کے سامنے والے حصے کو اوپر کی طرف رکھ کر اور تاروں (عام طور پر سونے کے تاروں) کا استعمال کرکے چپ کو سرکٹ بورڈ سے جوڑتی ہے۔

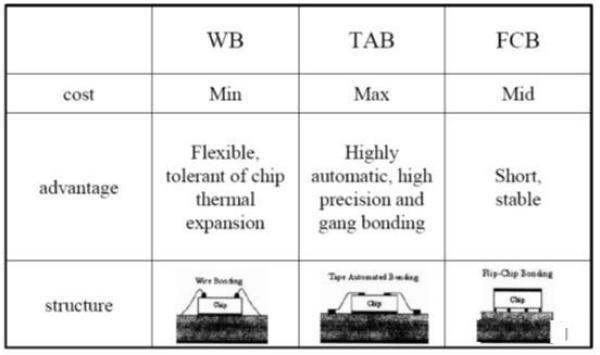
وائر بانڈنگ، ٹیپ آٹومیٹڈ بانڈنگ، اور فلپ چپ بانڈنگ ہر ایک کی اپنی خصوصیات ہیں۔ ان میں سے، فلپ چپ بانڈنگ اس کی کمپیکٹ ساخت اور اعلی وشوسنییتا کی وجہ سے پیکیجنگ انڈسٹری میں تیزی سے مقبول ہو رہی ہے۔
فلپ چپ ٹیکنالوجی کیا ہے؟
فلپ چپ ٹیکنالوجی کی ابتدا آئی بی ایم سے ہوئی، جس نے 1960 میں فلپ چپ سولڈرنگ کے لیے چپس پر ٹکرانے کا عمل تیار کیا۔ بعد میں، PbSn bumps کا استعمال کیا گیا، جس میں Controlled Collapse Component Connection (C95) ٹیکنالوجی استعمال کی گئی، ابتدائی طور پر ان کے بڑے مین فریم کمپیوٹرز کے لیے ایک انتہائی قابل اعتماد پیکیجنگ تکنیک کے طور پر تیار کیا گیا۔ C5 چپس بہترین برقی اور تھرمل خصوصیات کی نمائش کرتے ہیں، پیکیجنگ کی تھکاوٹ کی زندگی میں کم از کم دس گنا بہتری آئی ہے۔
C4 ٹیکنالوجی کے IBM کے کامیاب اطلاق کے بعد، بعد میں تکنیکی ترقی نے کچھ سیمی کنڈکٹر کمپنیوں کو C4 ٹیکنالوجی کو بہتر اور اپ گریڈ کرنے پر مجبور کیا۔ اس میں Fairchild تیار کرنے والا Al bumps اور Amelco متعارف کرانے والا Au bump ٹیکنالوجی شامل ہے۔
سیمی کنڈکٹر پیکیجنگ ٹیکنالوجی کواڈ فلیٹ پیکیج (QFP) سے بال گرڈ اری (BGA) پیکیجنگ اور جدید ترین چپ اسکیل پیکیج (CSP) پیکیجنگ تک تیار ہوئی ہے۔
ذیل کا خاکہ روایتی QFP، BGA، اور دیگر ٹیکنالوجیز کا استعمال کرتے ہوئے پیک کیے گئے آلات کو دکھاتا ہے۔

سیمی کنڈکٹر چپس کے سائز میں بتدریج کمی کے ساتھ، چپ پیکیجنگ ٹیکنالوجی کی مانگ بڑھ رہی ہے، پیکیجنگ ٹیکنالوجی کو ویفر لیول اور پیکیجنگ کی ترقی کی طرف دھکیل رہی ہے۔

روایتی چپس کی پیکنگ کرتے وقت، معمول کے عمل میں ویفر کو انفرادی ڈائس میں ڈالنا شامل ہوتا ہے، اس کے بعد ہر ڈائی کو الگ الگ پیک کرنا ہوتا ہے۔ پیکیجنگ ٹیکنالوجی کی پختگی کے ساتھ، تازہ ترین سیمی کنڈکٹر پیکیجنگ میں، سیمی کنڈکٹر کے عمل کے ساتھ پیکیجنگ کے عمل کو مربوط کرنے کی طرف رجحان ہے۔ اس میں ویفرز پر چپس کو یکساں طور پر پیک کرنا شامل ہے تاکہ ان کو ڈائس کرنے سے پہلے اعلیٰ بھروسے کے ساتھ آزاد چپس بنائیں۔

فلپ چپ ٹیکنالوجی کے پختہ استعمال کے ساتھ، فلپ چپ اجزاء کی عالمی کھپت فی الحال 600,000 یونٹس فی سال سے تجاوز کر گئی ہے، جو تقریباً 50% کی شرح سے بڑھ رہی ہے۔ ویفر پیکیجنگ کا 3% فلپ چپ بمپنگ ٹیکنالوجی کے لیے استعمال کیا جاتا ہے، جس کے چند سالوں میں 20% سے زیادہ ہونے کی توقع ہے۔
فلپ چپ کے اجزاء بنیادی طور پر سیمی کنڈکٹر آلات میں استعمال ہوتے ہیں۔ کچھ اجزاء، جیسے غیر فعال فلٹرز، سینسنگ انٹینا، اور میموری ماڈیول، بھی فلپ چپ ٹیکنالوجی کو اپنانے لگے ہیں۔ چونکہ چپس براہ راست ذیلی جگہوں اور کیریئرز سے ٹکرانے کے ذریعے جڑے ہوتے ہیں، اس لیے فلپ چپ کے اجزاء زیادہ واضح طور پر جانا جاتا ہے۔
ڈائریکٹ چپ اٹیچ (DCA)۔ نیچے دیے گئے خاکے میں، الیکٹرانک مصنوعات جیسے CPUs اور میموری ماڈیول سب سے زیادہ عام آلات ہیں جو فلپ چپ ٹیکنالوجی کا اطلاق کرتے ہیں۔
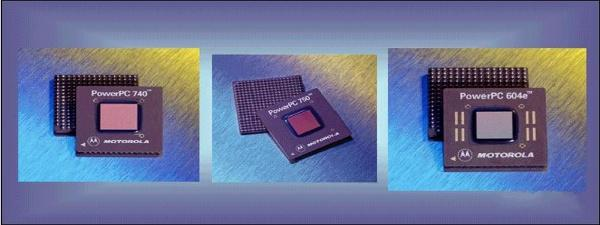
خاکہ فلپ چپ ٹیکنالوجی کا استعمال کرتے ہوئے میموری ماڈیول میں میموری چپ اور سرکٹ بورڈ کے درمیان کنکشن کو ظاہر کرتا ہے، چپ کو انڈر فل چپکنے والی کا استعمال کرتے ہوئے سرکٹ بورڈ میں محفوظ کیا جاتا ہے۔

عام فلپ چپ پیکیجنگ میں، چپ کو 3 سے 5 ملی میٹر (1 ملی = 25 مائکرو میٹر) موٹے سولڈر بمپس کے ذریعے چپ کیریئر سے جوڑا جاتا ہے، جس کے نیچے انڈر فل مواد ہوتا ہے جو سولڈر بمپس کی حفاظت کے لیے استعمال ہوتا ہے۔ نیچے دیا گیا خاکہ ایک عام فلپ چپ انٹرکنکشن کو ظاہر کرتا ہے، جہاں چپ فلپ چپ ٹیکنالوجی کا استعمال کرتے ہوئے نیچے کے سبسٹریٹ سے منسلک ہوتی ہے۔
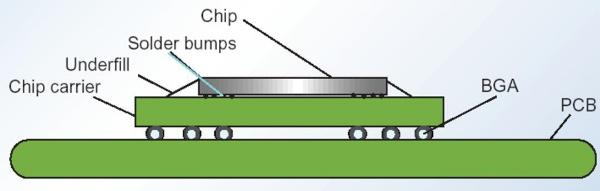
سیمی کنڈکٹر چپس میں فلپ چپ انٹر کنکشن کے عمل میں، بہت سے پہلے اور پوسٹ پروسیسنگ کے مراحل ہوتے ہیں۔ مندرجہ ذیل تفصیلات فلپ چپ ٹیکنالوجی کے عمل کی وضاحت کرتی ہیں:
پہلا مرحلہ: انڈر بمپ میٹالائزیشن (UBM)
فلپ چپ انٹر کنکشن کا پہلا قدم چپ کی سطح پر انڈر بمپ میٹلائزیشن (UBM) بنانا ہے۔ فلپ چپ کنکشن کا جوہر چپ پر ٹکرانے اور سبسٹریٹ پر ٹکرانے (پیڈ) کے درمیان تعلق میں ہے۔ سیمی کنڈکٹر کی سطح کو میٹلائز کرنے کے کئی طریقے ہیں:
(a) سپٹرنگ: پتلی فلمیں سلکان ویفر پر تہہ بہ تہہ جمع ہوتی ہیں، اس کے بعد فوٹو لیتھوگرافی کے ذریعے UBM لے آؤٹ کو پیٹرن کیا جاتا ہے اور غیر پیٹرن والے حصوں کو ہٹا دیا جاتا ہے۔
(ب) بخارات: ماسک کا استعمال کرتے ہوئے، بخارات کا استعمال کرتے ہوئے سلکان ویفر پر تہیں جمع کی جاتی ہیں۔ یہ سلیکٹیو ڈیپوزیشن bumps کی تشکیل کے مطابق ماسک کا استعمال کرتی ہے۔
(c) الیکٹرو لیس پلاٹنگ: نکل کو الیکٹرو لیس پلاٹنگ کے طریقہ کار کا استعمال کرتے ہوئے ال سولڈر پیڈز پر منتخب طور پر چڑھایا جاتا ہے۔ ال سطح کا علاج اکثر زنک نمک کے عمل سے کیا جاتا ہے۔ اس طریقہ کار میں ویکیوم یا لتھوگرافی کے آلات کی ضرورت نہیں ہے، جس کے نتیجے میں کم لاگت آتی ہے۔ نیچے دیا گیا خاکہ سیمی کنڈکٹر چپس پر انڈر بمپ میٹلائزیشن (UBM) کے عمل کو واضح کرتا ہے۔
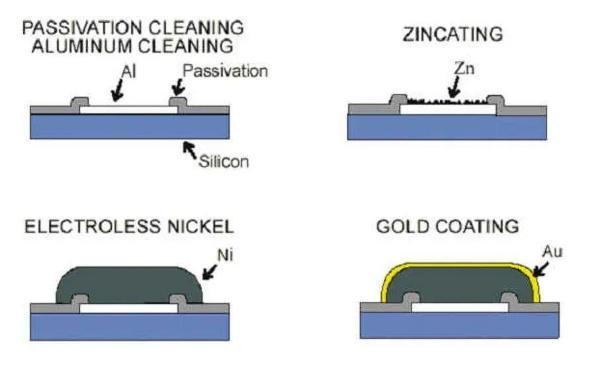
ایلومینیم سولڈر پیڈ کی سطح پر آکسائڈ پرت کی موجودگی کی وجہ سے، دھاتی چڑھانا آکسائڈائزڈ سطح پر قائم نہیں رہ سکتا۔ لہذا، آکسائڈ کی تہہ کو ہٹانے کے لیے ایلومینیم کی سطح کا مناسب علاج کرنا ضروری ہے۔
ایک عام طریقہ میں ایلومینیم سولڈر پیڈ پر زنک کا استعمال شامل ہے، جہاں آکسیکرن کو روکنے کے لیے ایلومینیم کی سطح پر زنک کی ایک تہہ جمع کی جاتی ہے۔ جستی سازی کے عمل کی ایک خرابی یہ ہے کہ ایلومینیم کو چڑھانے کے محلول سے بھی خراب کیا جا سکتا ہے۔ لہذا، ایک ثانوی گیلوینائزنگ عمل کی ضرورت ہے، جس کے دوران تقریباً 0.3-0.4 ملی میٹر ایلومینیم کھرچ جائے گا۔ galvanizing کے عمل میں، ایلومینیم کی سطح پر زنک کے ذخائر، جبکہ ایک ہی وقت میں ایلومینیم اور ایلومینیم آکسائڈ کی تہہ کو زنگ آلود کر دیا جاتا ہے۔ زنک کی پتلی تہہ ایلومینیم کو مزید آکسیکرن سے بچاتی ہے۔
galvanizing کے عمل کے بعد، کیمیکل نکل چڑھانا UBM جمع کرنے کے لیے مزید استعمال کیا جاتا ہے، دھاتی نکل پھیلاؤ/کنکشن کے خلاف ایک رکاوٹ کے طور پر کام کرتا ہے۔ نکل کی بازی کی شرح بہت کم ہے اور سولڈر کے ساتھ تقریباً کوئی رد عمل نہیں ہے، جو اسے یوٹیکٹک سولڈر کے لیے UBM دھات کے طور پر مثالی بناتا ہے۔ کیمیکل نکل چڑھانا UBM دھاتی جمع اور ٹکرانے کی تشکیل دونوں کے لیے استعمال کیا جا سکتا ہے۔ سونے کی اچھی چالکتا اور آکسیڈیشن کے خلاف مزاحمت کی وجہ سے اعتبار کو بڑھاتے ہوئے، کچھ فلپ چپ ٹکرانے پر گولڈ چڑھانا لگایا جا سکتا ہے۔
دوسرا مرحلہ: فارم bumps کے لیے ری فلو
سولڈر بمپس بنانے کے مختلف طریقے ہیں، بشمول بخارات، الیکٹروپلاٹنگ، پرنٹنگ، سٹڈ بمپنگ، بال ڈراپ، اور سولڈر ٹرانسفر، الیکٹروپلاٹنگ اور پرنٹنگ کے ساتھ بڑے پیمانے پر استعمال کیا جا رہا ہے۔
سیمی کنڈکٹر کی سطح پر ٹکڑوں کو میٹلائز کرنے کے بعد، فلپ چپ ٹکرانے کے لیے ریفلو اوون کا استعمال کیا جاتا ہے۔
ٹکرانے کے لیے ری فلو کے عمومی عمل کو نیچے دیے گئے خاکے میں دکھایا گیا ہے۔
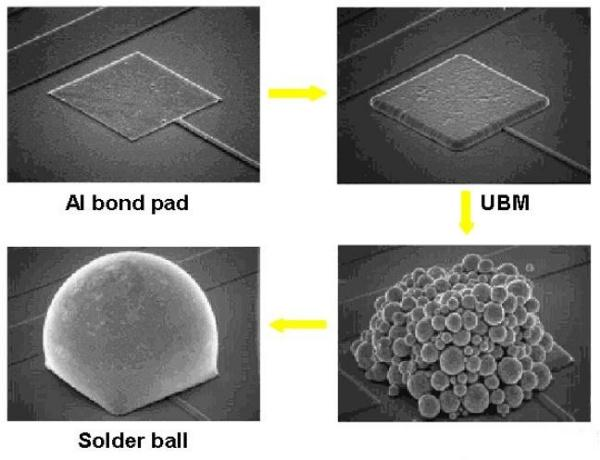
الیکٹروپلاٹنگ کے ذریعے سولڈر بمپس بنانے کے مخصوص عمل کو درج ذیل خاکہ میں دکھایا گیا ہے:
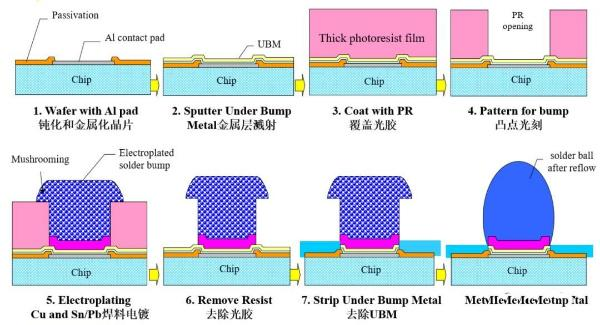
ٹکرانے کے لیے عام طور پر استعمال ہونے والا مواد Pb/Sn الائے ہے، کیونکہ یہ اچھی ریفلو سولڈرنگ خصوصیات کو ظاہر کرتا ہے اور صنعتی پیداوار کے لیے موزوں ہے۔
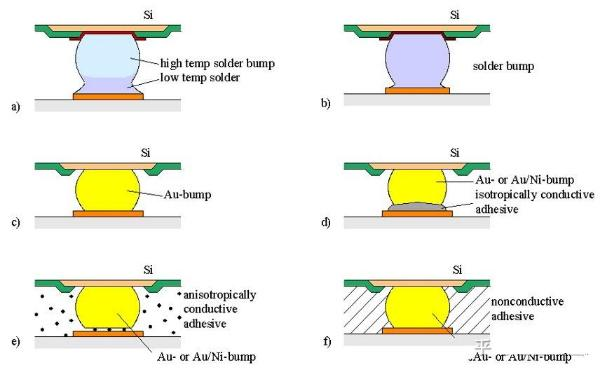
عام طور پر استعمال ہونے والے Pb/Sn الائے کے علاوہ، دیگر ٹکرانے والے مواد جیسے Au/Ni الائے بھی استعمال کیے جاتے ہیں۔ قابل اعتماد انٹرکنکشن کو یقینی بنانے کے لیے، انڈر بمپ
میٹالائزیشن (UBM) کو ٹکرانے کے لیے استعمال ہونے والے مرکب سے ہم آہنگ ہونا چاہیے۔ ہائی لیڈ مواد کے لیے موزوں UBM ضروری نہیں کہ ہائی ٹن سولڈر کے لیے موزوں ہو۔ مثال کے طور پر، ایک Cu گیلا کرنے والی تہہ ہائی لیڈ سولڈر کے لیے موزوں ہے جس میں 3-5% ٹن ہوتا ہے، لیکن یہ ہائی ٹن سولڈر کے لیے موزوں نہیں ہے، کیونکہ Cu Sn کے ساتھ تیزی سے رد عمل ظاہر کر کے Sn-Cu انٹرمیٹالک مرکبات بناتا ہے۔ اگر Cu کو مکمل طور پر استعمال کیا جاتا ہے، تو ٹانکا لگانے والا ٹانکا لگانے والے علاقے کو گیلا نہیں کرے گا۔
نیچے دیا گیا خاکہ مختلف ٹکرانے والے مواد کے ساتھ فلپ چپ کنکشن کو واضح کرتا ہے۔
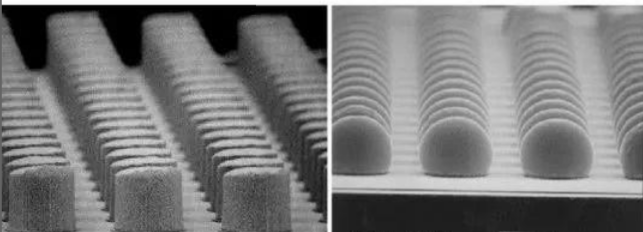
سکیننگ الیکٹران مائیکروسکوپ کے تحت دیکھے گئے چپ کی سطح پر بننے والے ٹکڑوں کی ظاہری شکل نیچے دی گئی تصویر میں دکھائی گئی ہے:
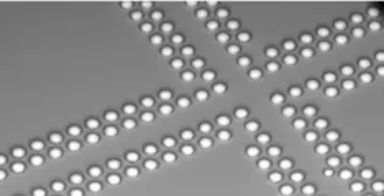
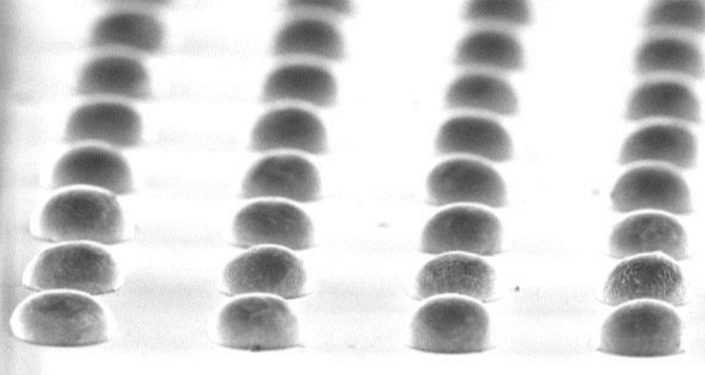
خاکہ میں بائیں تصویر ریفلو (زیادہ درجہ حرارت) سے پہلے ٹکرانے کی کیفیت کو ظاہر کرتی ہے، جب کہ دائیں تصویر اعلی درجہ حرارت کے سامنے آنے کے بعد ٹکرانے کی کیفیت کو ظاہر کرتی ہے، جہاں ٹکرانے پگھل کر کروی شکل بناتے ہیں۔
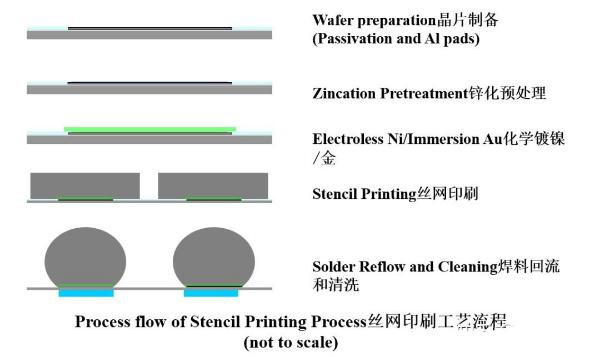
کیمیکل چڑھانا UBM اور سٹینسل پرنٹنگ کے عمل صنعتی ایپلی کیشنز میں ٹکرانے کی تیاری کے لیے کم لاگت کے طریقے ہیں۔
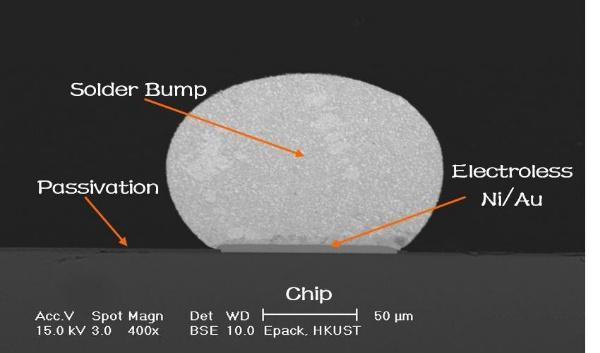
ٹکڑوں کی سٹینسل پرنٹنگ اور تکمیل کے بعد bumps کی ظاہری شکل کے لیے عمل کا بہاؤ درج ذیل ہے۔
مرحلہ 3: فلپ چپ اسمبلی
اس عمل میں چپس کو فلپ چپ بانڈنگ کے ذریعے کیریئر سبسٹریٹ سے مکمل ٹکرانے کے ساتھ آپس میں جوڑنا شامل ہے۔
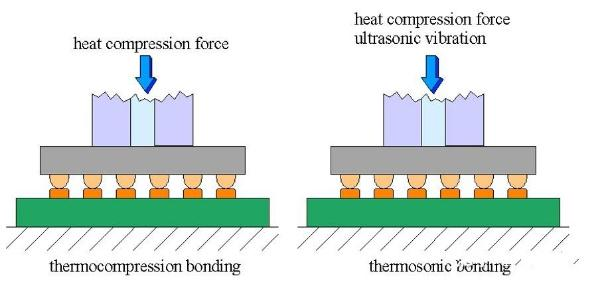
چپ کو کیریئر سے جوڑنے کا سب سے عام طریقہ تھرموکمپریشن بانڈنگ تکنیک ہے، جس میں سونا سب سے موزوں ٹکرانے والا مواد ہے۔
روایتی الیکٹروپلاٹنگ طریقوں کا استعمال کرتے ہوئے یا سٹڈ بمپنگ کا استعمال کرتے ہوئے ٹکرانے بنائے جا سکتے ہیں، یہ ایک تکنیک ہے جو عام طور پر وائر بانڈنگ ٹیکنالوجی میں استعمال ہوتی ہے۔
تھرموکمپریشن بانڈنگ کے لیے، یہ عمل صرف سخت سبسٹریٹس جیسے ایلومینا یا سلکان کے لیے موزوں ہے، کیونکہ اس کے لیے زیادہ دباؤ اور درجہ حرارت کی ضرورت ہوتی ہے۔
مزید برآں، سبسٹریٹ کو ہائی پلانرٹی کو برقرار رکھنا چاہیے، اور تھرموکمپریشن ہیڈ کو اعلی متوازی سیدھ کی درستگی کا مظاہرہ کرنا چاہیے۔ سیمی کنڈکٹر مواد کو غیر ضروری نقصان سے بچنے کے لیے، عمل کے دوران دباؤ کا ایک خاص میلان لگانا چاہیے۔
مرحلہ 4: انڈر فل اور کیورنگ
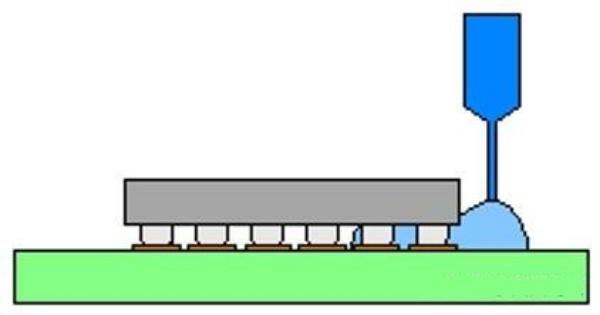
فلپ چپ بانڈنگ کے بعد، چپ اور سبسٹریٹ کے درمیان رابطہ قائم ہو جاتا ہے۔ فلپ چپ اسمبلی کے استحکام کو بڑھانے کے لیے، چپ اور سبسٹریٹ کے درمیان ایک انڈر فل چپکنے والی چیز لگائی جاتی ہے۔ انڈر فل عمل کو نیچے دیے گئے خاکے میں دکھایا گیا ہے:
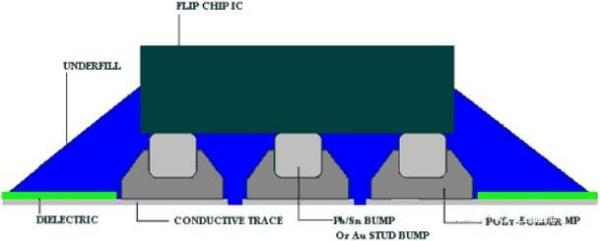
چپ اور سبسٹریٹ کے درمیان نیچے بھرنے والا مواد تھرمل تھکاوٹ کے خلاف مزاحمت کو نمایاں طور پر بہتر بناتا ہے، جو کہ اگر نیچے بھرنا نہ ہو تو فلپ چپ ٹیکنالوجی کے لیے اہم قابل اعتماد مسئلہ ہو گا۔
(a) نیچے بھرنے والا مواد چپ کے انکیپسولیشن میٹریل پر مرکوز تناؤ کو منتشر کرتا ہے۔
(b) یہ ٹانکا لگنے سے روک سکتا ہے اور فلپ چپ کنکشن کی طاقت اور سختی کو بڑھا سکتا ہے۔
(c) یہ چپ کو ماحولیاتی اثرات جیسے نمی اور آئن کی آلودگی سے بچاتا ہے۔
(d) یہ چپ کو مکینیکل کمپن اور جھٹکے کو برداشت کرنے کے قابل بناتا ہے۔
خلاصہ طور پر، فلپ چپ کنکشن کی وشوسنییتا سبسٹریٹ اور چپ کے درمیان تھرمل ایکسپینشن (CTE) کی مطابقت کے گتانک کے ساتھ ساتھ سولڈر جوڑوں کی اونچائی اور ان کے درمیان زیادہ سے زیادہ فاصلہ سے متاثر ہوتی ہے۔ کنکشن کے علاقے میں دراڑیں عام طور پر کنکشن کے درجہ حرارت سے کولڈ ڈاؤن کے دوران ہوتی ہیں۔
سونے کے زیادہ پگھلنے والے نقطہ کی وجہ سے، یہ ٹانکا لگانے والے کے مقابلے میں تھکاوٹ کے نقصان کے لیے کم حساس ہوتا ہے۔ لہذا، جب تک تھرمل سائیکلنگ کے دوران دباؤ ٹکرانے اور سولڈر پیڈ کے درمیان رابطے کی طاقت سے زیادہ نہیں ہوتا ہے، وشوسنییتا ایک اہم مسئلہ نہیں ہونا چاہیے۔
چپ اور سبسٹریٹ کے درمیان نیچے بھرنے والا مواد تھرمل تھکاوٹ کے خلاف کنکشن کی مزاحمت کو نمایاں طور پر بہتر بناتا ہے، اور اس کے بغیر، فلپ چپ ٹیکنالوجی کے لیے تھرمل تھکاوٹ اہم قابل اعتماد مسئلہ ہوگا۔
فلپ چپ اسمبلی خاص طور پر اعلی تعدد ایپلی کیشنز کے لیے موزوں ہے کیونکہ چپ اور سبسٹریٹ کے درمیان رابطہ کا راستہ بہت چھوٹا ہے۔ فلپ چپ سولڈر جوائنٹس کا سلسلہ مائبادا تقریباً 1mW ہے، اور سیریز انڈکٹنس 0.025nH ہے، جو وائر بانڈنگ کے 5-10nH سے بہت کم ہے۔
یہ واضح طور پر فلپ چپ اسمبلی کے ان فوائد کی وجہ سے ہے کہ سگنل ٹرانسمیشن میں تاخیر کو نمایاں طور پر کم کیا جاسکتا ہے۔
فلپ چپ ٹیکنالوجی کے فوائد اور نقصانات:
فوائد:
(a) چھوٹا سائز: چھوٹا IC پن لے آؤٹ (فلیٹ پیکجوں کا صرف 5%) اونچائی اور وزن کو کم کرتا ہے۔
(b) فنکشن میں اضافہ: فلپ چپ ٹیکنالوجی کا استعمال I/Os کی تعداد میں اضافہ کر سکتا ہے۔ وائر بانڈنگ کے برعکس، I/Os چپ کے دائرے تک محدود نہیں ہیں۔ ایریا سرنی سگنلز، پاور وغیرہ کے لیے ایک چھوٹی جگہ میں مزید باہم مربوط ہو سکتی ہے۔ عام فلپ چپ پیڈ 400 تک پہنچ سکتے ہیں۔
(c) کارکردگی میں اضافہ: مختصر آپس میں جڑے فاصلے انڈکٹینس، مزاحمت، اور اہلیت کو کم کرتے ہیں، کم سگنل کی تاخیر، اچھی اعلی تعدد کارکردگی، اور چپ کے پچھلے حصے سے بہتر تھرمل راستے کو یقینی بناتے ہیں۔
(d) بہتر وشوسنییتا: بڑے چپس کے لیے ایپوکسی فل اعلی وشوسنییتا کو یقینی بناتا ہے۔ فلپ چپس آپس میں جڑے پن کی گنتی کو دو تہائی تک کم کر سکتی ہیں۔
(e) بہتر گرمی کی کھپت: انکیپسولیشن کے بغیر فلپ چپس چپ کی کمر کو مؤثر طریقے سے ٹھنڈا کرنے کی اجازت دیتی ہیں۔
(f) کم قیمت: بڑے پیمانے پر پیدا ہونے والے ٹکرانے لاگت کو کم کرتے ہیں۔
نقصانات:
(a) ننگی چپس کو جانچنا مشکل ہے۔
(b) ٹکرانے والے چپس کی محدود موافقت۔
(c) پی سی بی ٹیکنالوجی کو چیلنجوں کا سامنا ہے کیونکہ وقفہ کاری کم ہوتی ہے اور پن کی تعداد میں اضافہ ہوتا ہے۔
(d) پوشیدہ سولڈر جوڑوں کا پتہ لگانے کے لیے ایکس رے معائنہ کا سامان ضروری ہے۔
(e) SMT کے عمل کے ساتھ ناقص مطابقت۔
(f) ننگے مرنے کو مشکل سے ہینڈل کرنا۔
(g) اعلی اسمبلی کی صحت سے متعلق کی ضرورت ہے.
(h) نیچے بھرنے کے موجودہ استعمال کے لیے ایک مخصوص وقت کی ضرورت ہوتی ہے۔
(i) کچھ ذیلی ذخیرے کم قابل اعتبار ہیں۔
(j) مرمت مشکل یا ناممکن ہے۔
یہ فلپ چپ ٹیکنالوجی کا تعارف ختم کرتا ہے۔
متعلقہ سفارشات


 粤公网安备44030002007346号