


خدمة الخط الساخن
كاتب عمود
كاتب عمود
كل شيء عن تقنية Flip Chip
2024-03-21
2843
مقدمة لتكنولوجيا التعبئة والتغليف لأشباه الموصلات
إن المشاركين في صناعة أشباه الموصلات، وخاصة في تغليف أشباه الموصلات، هم حتمًا على دراية بالعديد من عمليات التغليف، وهي ربط الرقاقة، وربط الأسلاك، وربط الرقاقة المقلوبة.
من بين هذه، ربط الأسلاك وربط رقاقة الوجه هي الأكثر شيوعا. يتم التخلص التدريجي من تقنية الربط الآلي للأشرطة (TAB) في التغليف نظرًا لقيودها.
تتضمن تقنية ربط الرقاقة الوجهية ربط المكونات ببعضها عن طريق ربط النتوءات الموجودة على الرقاقة مباشرةً لأسفل على الركيزة أو الناقل أو لوحة الدائرة. في المقابل، يربط ربط الأسلاك الشريحة بلوحة الدائرة عن طريق وضع الجانب الأمامي للرقاقة في مواجهة الأعلى واستخدام الأسلاك (عادةً أسلاك ذهبية).

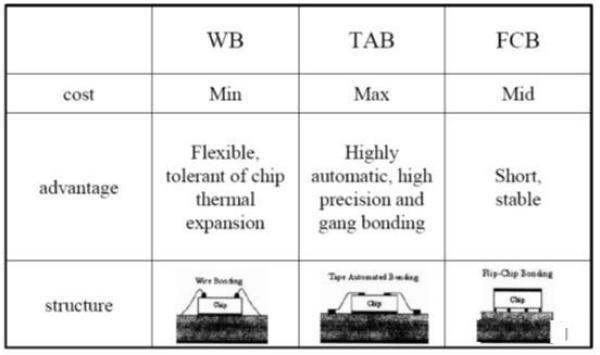
كل من ربط الأسلاك، والربط الآلي بالشريط، وربط شريحة الوجه لها خصائصها الخاصة. من بينها، أصبح ربط الرقائق المقلوبة شائعًا بشكل متزايد في صناعة التعبئة والتغليف نظرًا لهيكلها المدمج وموثوقيتها العالية.
ما هي تقنية Flip Chip؟
نشأت تقنية Flip chip من شركة IBM، التي طورت عملية إنشاء نتوءات على الرقائق من أجل لحام الرقاقة في عام 1960. وتضمنت العملية إحاطة النتوءات بـ 95Pb5Sn التي تحتوي على نتوءات NiAu المطلية بالكهرباء. لاحقًا، تم استخدام نتوءات PbSn، باستخدام تقنية توصيل المكونات القابلة للتحكم (C4)، والتي تم تطويرها في البداية لأجهزة الكمبيوتر الكبيرة الخاصة بهم كتقنية تعبئة موثوقة للغاية. تتميز رقائق C4 بخصائص كهربائية وحرارية ممتازة، مع تحسين عمر كلال التغليف بما لا يقل عن عشر مرات.
بعد نجاح تطبيق IBM لتقنية C4، قادت التطورات التكنولوجية اللاحقة بعض شركات أشباه الموصلات إلى تحسين وترقية تقنية C4. وهذا يشمل تطوير شركة فيرتشايلد آل المطبات وشركة أميلكو التي تقدم تقنية Au Bump.
لقد تطورت تكنولوجيا تعبئة أشباه الموصلات من العبوات المسطحة الرباعية (QFP) إلى العبوات ذات مصفوفة الشبكة الكروية (BGA) وإلى أحدث عبوات العبوات ذات مقياس الرقاقة (CSP).
يعرض الرسم البياني أدناه الأجهزة المجمعة باستخدام تقنيات QFP وBGA التقليدية وغيرها من التقنيات.

مع الانخفاض التدريجي في حجم رقائق أشباه الموصلات، يتزايد الطلب على تكنولوجيا تعبئة الرقائق، مما يدفع تكنولوجيا التعبئة والتغليف نحو تطوير مستوى الرقاقات والتغليف.

عند تعبئة الرقائق التقليدية، تتضمن العملية المعتادة تقطيع الرقاقة إلى قوالب فردية، تليها تعبئة كل قالب على حدة. مع نضوج تكنولوجيا التعبئة والتغليف، في أحدث عبوات أشباه الموصلات، هناك اتجاه نحو دمج عمليات التعبئة والتغليف مع عمليات أشباه الموصلات. يتضمن ذلك تعبئة الرقائق بشكل موحد على الرقاقات قبل تقطيعها إلى مكعبات لإنشاء رقائق مستقلة ذات موثوقية أعلى.

ومع التطبيق الناضج لتقنية الرقاقة القلابة، يتجاوز الاستهلاك العالمي لمكونات الرقاقة الورقية حاليًا 600,000 وحدة سنويًا، بمعدل نمو يبلغ حوالي 50%. يتم استخدام 3% من عبوات الرقائق في تقنية صدم الرقائق، ومن المتوقع أن تتجاوز 20% في غضون سنوات قليلة.
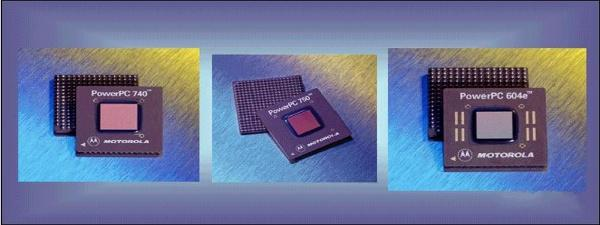
تُستخدم مكونات شريحة الوجه بشكل أساسي في أجهزة أشباه الموصلات. بعض المكونات، مثل المرشحات السلبية، وهوائيات الاستشعار، ووحدات الذاكرة، بدأت أيضًا في اعتماد تقنية الرقاقة الوجهية. نظرًا لأن الرقائق متصلة مباشرة بالركائز والحوامل من خلال النتوءات، تُعرف مكونات الشريحة المقلبة بشكل أكثر دقة باسم
إرفاق الشريحة المباشرة (DCA). في الرسم البياني أدناه، تعد المنتجات الإلكترونية مثل وحدات المعالجة المركزية (CPU) ووحدات الذاكرة هي الأجهزة الأكثر شيوعًا التي تطبق تقنية الرقاقة الوجهية.
يوضح الرسم البياني الاتصال بين شريحة الذاكرة ولوحة الدائرة في وحدة الذاكرة باستخدام تقنية شريحة الوجه، مع تثبيت الشريحة على لوحة الدائرة باستخدام مادة لاصقة تحت الحشو.

في عبوات الرقاقة النموذجية، يتم توصيل الرقاقة بحامل الرقاقة من خلال 3 إلى 5 مل (1 مل = 25 ميكرومتر) نتوءات لحام سميكة، مع استخدام مادة ناقصة في الأسفل لحماية نتوءات اللحام. يوضح الرسم البياني أدناه التوصيل البيني النموذجي لشريحة الوجه، حيث يتم توصيل الشريحة بالركيزة الموجودة أدناه باستخدام تقنية شريحة الوجه.
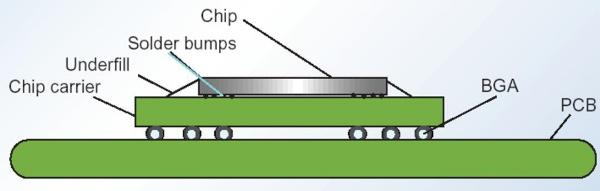
في عملية التوصيل البيني لرقاقة الوجه في رقائق أشباه الموصلات، هناك العديد من الخطوات السابقة واللاحقة للمعالجة. التفاصيل التالية توضح بالتفصيل عملية تقنية الرقاقة الوجهية:
الخطوة الأولى: تحت المعدنة (UBM)
الخطوة الأولى في التوصيل البيني لرقاقة الوجه هي إنشاء معدنة تحت النتوء (UBM) على سطح الشريحة. يكمن جوهر اتصال شريحة الوجه في الاتصال بين النتوءات الموجودة على الشريحة والنتوءات (الوسادات) الموجودة على الركيزة. هناك عدة طرق لتعدين سطح أشباه الموصلات:
(أ) الاخرق: يتم ترسيب الأغشية الرقيقة طبقة بعد طبقة على رقاقة السيليكون باستخدام الاخرق، يليها نقش تخطيط UBM من خلال الطباعة الحجرية الضوئية وحفر الأجزاء غير المنقوشة.
(ب) التبخر: باستخدام القناع، يتم ترسيب الطبقات على رقاقة السيليكون باستخدام التبخر. يستخدم هذا الترسيب الانتقائي أقنعة تتوافق مع تكوين النتوءات.
(ج) الطلاء غير الكهربائي: يتم طلاء النيكل بشكل انتقائي على منصات لحام Al باستخدام طريقة الطلاء غير الكهربائي. غالبًا ما تتم معالجة سطح Al بعملية ملح الزنك. لا تتطلب هذه الطريقة معدات فراغية أو طباعة حجرية، مما يؤدي إلى انخفاض التكاليف. يوضح الرسم البياني أدناه عملية المعدنة تحت النتوء (UBM) على رقائق أشباه الموصلات.
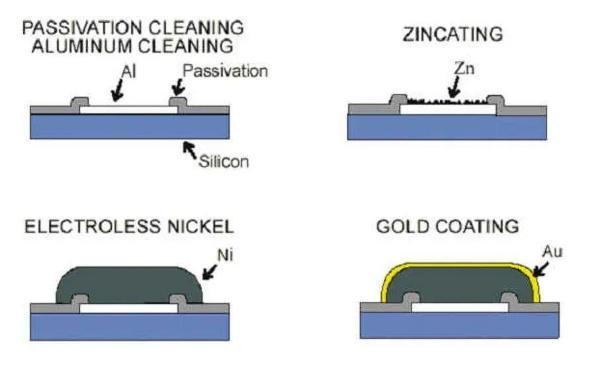
نظرًا لوجود طبقة أكسيد على سطح وسادة اللحام المصنوعة من الألومنيوم، لا يمكن للطلاء المعدني أن يلتصق بالسطح المؤكسد. لذلك، من الضروري معالجة سطح الألومنيوم بشكل مناسب لإزالة طبقة الأكسيد.
تتضمن الطريقة الشائعة استخدام الزنك على وسادة لحام الألومنيوم، حيث يتم ترسيب طبقة من الزنك على سطح الألومنيوم لمنع الأكسدة. أحد عيوب عملية الجلفنة هو أن الألومنيوم يمكن أن يتآكل أيضًا بواسطة محلول الطلاء. وبالتالي، يتطلب الأمر عملية جلفنة ثانوية، حيث سيتم تآكل حوالي 0.3-0.4 مم من الألومنيوم. في عملية الجلفنة، تترسب رواسب الزنك على سطح الألومنيوم، بينما تتآكل طبقة الألومنيوم وأكسيد الألومنيوم في نفس الوقت. تحمي طبقة الزنك الرقيقة الألومنيوم من المزيد من الأكسدة.
بعد عملية الجلفنة، يتم استخدام طلاء النيكل الكيميائي أيضًا لترسيب UBM، حيث يعمل النيكل المعدني كحاجز ضد الانتشار/الاتصال. يتمتع النيكل بمعدل انتشار منخفض جدًا ولا يتفاعل تقريبًا مع اللحام، مما يجعله مثاليًا كمعدن UBM للحام سهل الانصهار. يمكن استخدام طلاء النيكل الكيميائي لترسيب المعادن UBM وتشكيل النتوءات. يمكن تطبيق طلاء الذهب على بعض نتوءات الرقائق، مما يعزز الموثوقية بسبب موصلية الذهب الجيدة ومقاومته للأكسدة.
الخطوة الثانية: إنحسر لتشكيل المطبات
هناك طرق مختلفة لتشكيل نتوءات اللحام، بما في ذلك التبخر، والطلاء الكهربائي، والطباعة، وضرب المسامير، وإسقاط الكرة، ونقل اللحام، مع استخدام الطلاء الكهربائي والطباعة على نطاق واسع.
بعد تعدين النتوءات الموجودة على سطح أشباه الموصلات، يتم استخدام أفران إعادة التدفق لتشكيل نتوءات الرقائق المقلبة.
يتم توضيح العملية العامة لإعادة التدفق لتشكيل نتوءات في الرسم البياني أدناه.
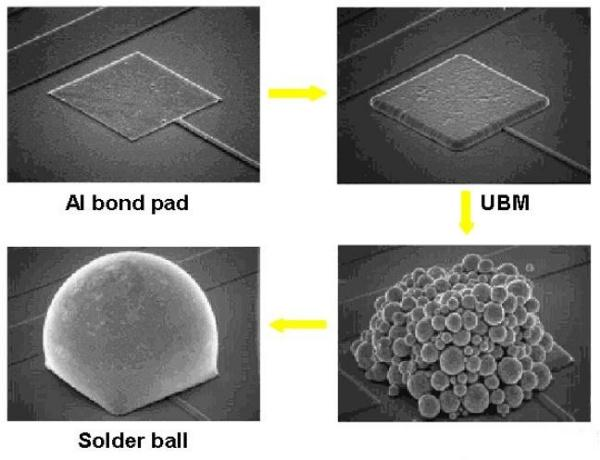
يتم توضيح العملية المحددة لتشكيل نتوءات اللحام من خلال الطلاء الكهربائي في الرسم البياني التالي:
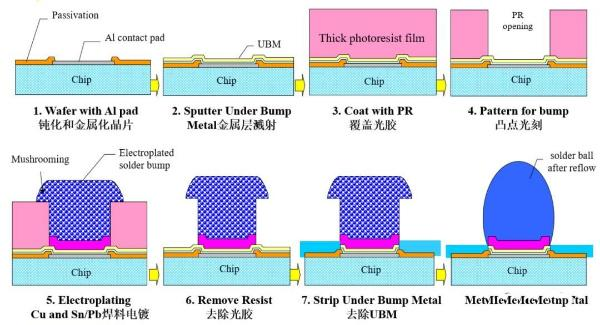
المادة شائعة الاستخدام للمطبات هي سبيكة Pb/Sn، حيث إنها تتميز بخصائص لحام جيدة بإعادة التدفق ومناسبة للإنتاج الصناعي.
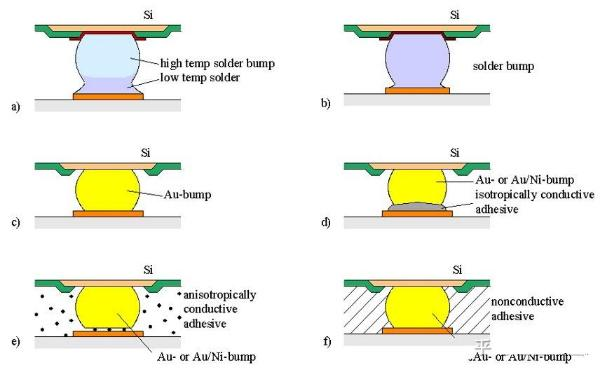
بالإضافة إلى سبيكة Pb/Sn شائعة الاستخدام، يتم أيضًا استخدام مواد نتوء أخرى مثل سبائك Au/Ni. لضمان الاتصال البيني الموثوق به، يتم استخدام Under Bump
يجب أن تكون عملية المعدنة (UBM) متوافقة مع السبيكة المستخدمة في المطبات. قد لا يكون UBM المناسب للمحتوى عالي الرصاص مناسبًا بالضرورة للحام عالي القصدير. على سبيل المثال، تعتبر طبقة ترطيب النحاس مناسبة للحام عالي الرصاص الذي يحتوي على 3-5% قصدير، ولكنها غير مناسبة للحام عالي القصدير، حيث يتفاعل النحاس بسرعة مع Sn لتكوين مركبات بين المعادن Sn-Cu. إذا تم استهلاك النحاس بالكامل، فلن يبلل اللحام منطقة اللحام.
يوضح الرسم البياني أدناه توصيلات شريحة الوجه بمواد نتوء مختلفة.
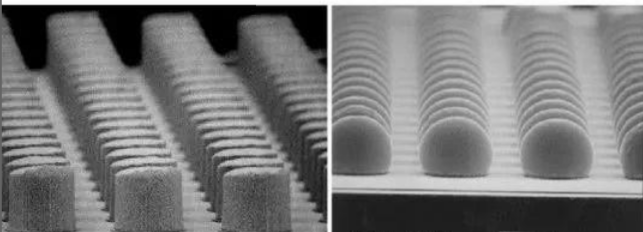
يظهر في الرسم البياني أدناه مظهر النتوءات المتكونة على سطح الشريحة كما يتم ملاحظتها تحت المجهر الإلكتروني الماسح:
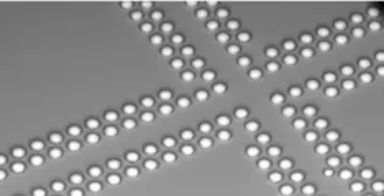
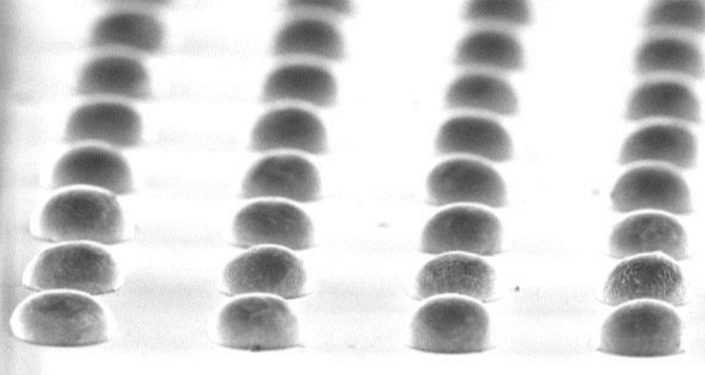
الصورة اليسرى في الرسم البياني توضح حالة النتوء قبل إعادة التدفق (درجة الحرارة المرتفعة)، بينما الصورة اليمنى توضح حالة النتوء بعد التعرض لدرجات حرارة عالية، حيث تذوب النتوءات وتشكل شكل كروي.
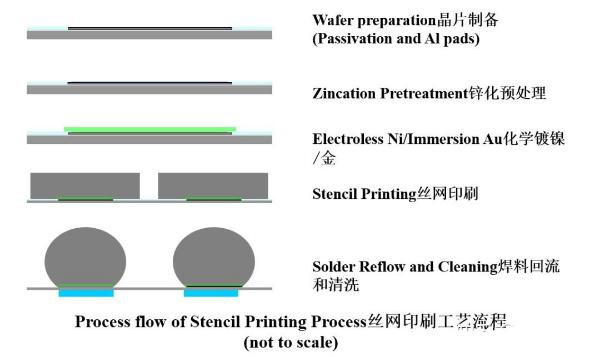
تعتبر عمليات الطلاء الكيميائي UBM والطباعة الاستنسل من الطرق منخفضة التكلفة لإعداد الصدمات في التطبيقات الصناعية.
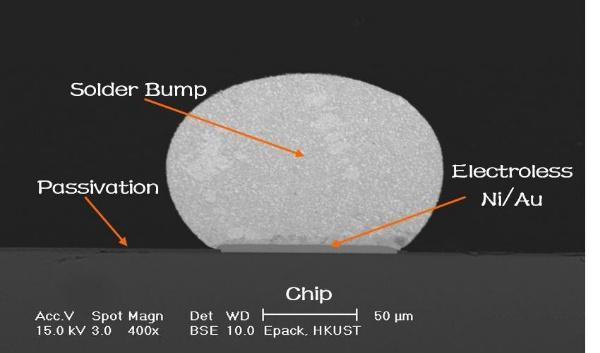
ما يلي هو تدفق العملية لطباعة الاستنسل للمطبات وظهور المطبات بعد الانتهاء.
الخطوة 3: تجميع شريحة الوجه
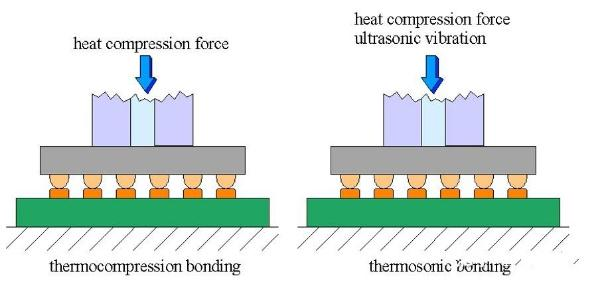
تتضمن هذه العملية ربط الرقائق ذات النتوءات المكتملة بالركيزة الحاملة من خلال ربط الشريحة المقلوبة.
الطريقة الأكثر شيوعًا لتوصيل الشريحة بالحامل هي تقنية الربط بالضغط الحراري، حيث يكون الذهب هو المادة الأكثر ملاءمة للنتوء.
يمكن إنشاء النتوءات باستخدام طرق الطلاء الكهربائي التقليدية أو عن طريق استخدام نتوءات المسامير، وهي تقنية شائعة الاستخدام في تكنولوجيا ربط الأسلاك.
بالنسبة للربط بالضغط الحراري، فإن هذه العملية مناسبة فقط للركائز الصلبة مثل الألومينا أو السيليكون، لأنها تتطلب ضغطًا ودرجة حرارة عالية.
بالإضافة إلى ذلك، يجب أن تحافظ الركيزة على مستوى عالٍ من الاستواء، ويجب أن يظهر رأس الضغط الحراري دقة محاذاة متوازية عالية. لتجنب الأضرار غير الضرورية لمواد أشباه الموصلات، يجب تطبيق تدرج ضغط معين أثناء العملية.
الخطوة 4: الملء والمعالجة
بعد ربط شريحة الوجه، يتم إنشاء الاتصال بين الشريحة والركيزة. لتعزيز استقرار مجموعة الرقاقة الوجهية، يتم تطبيق مادة لاصقة تحت الملء بين الرقاقة والركيزة. يتم توضيح عملية النقص في الرسم البياني أدناه:
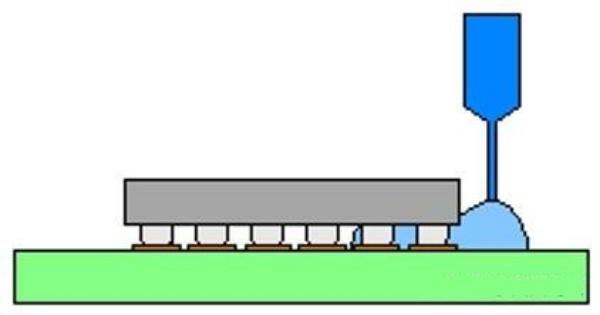
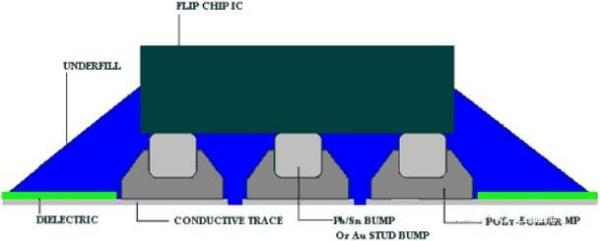
تعمل مادة الحشو السفلية بين الرقاقة والركيزة على تحسين مقاومة التعب الحراري بشكل كبير، والتي قد تكون مشكلة الموثوقية الرئيسية لتقنية الرقاقة القلابة إذا لم يكن هناك حشوة سفلية.
(أ) تعمل مادة الحشو السفلية على تشتيت الضغط المركز على مادة تغليف الشريحة.
(ب) يمكن أن يمنع زحف اللحام ويزيد من قوة وصلابة وصلة الشريحة.
(ج) يحمي الشريحة من التأثيرات البيئية مثل الرطوبة والتلوث الأيوني.
(د) تمكن الشريحة من مقاومة الاهتزازات والصدمات الميكانيكية.
باختصار، تتأثر موثوقية توصيلات الشريحة بمعامل عدم تطابق التمدد الحراري (CTE) بين الركيزة والرقاقة، بالإضافة إلى ارتفاع وصلات اللحام والحد الأقصى للتباعد بينهما. تحدث التشققات في منطقة الاتصال عادةً أثناء فترة التهدئة من درجة حرارة الاتصال.
نظرًا لنقطة انصهار الذهب العالية، فهو أقل حساسية لأضرار التعب مقارنةً باللحام. لذلك، طالما أن الضغط أثناء التدوير الحراري لا يتجاوز قوة الاتصال بين النتوء ولوحة اللحام، فلا ينبغي أن تكون الموثوقية مشكلة كبيرة.
تعمل مادة الحشو السفلية بين الشريحة والركيزة على تحسين مقاومة الاتصال للتعب الحراري بشكل كبير، وبدونها، سيكون التعب الحراري هو مشكلة الموثوقية الرئيسية لتقنية الرقاقة القلابة.
يعد تجميع الشريحة القابلة للطي مناسبًا بشكل خاص للتطبيقات عالية التردد نظرًا لأن مسار الاتصال بين الشريحة والركيزة قصير جدًا. تبلغ الممانعة المتسلسلة لمفاصل اللحام ذات الرقاقة حوالي 1 ميجاوات، ومحاثة السلسلة هي 0.025nH، وهو أقل بكثير من 5-10nH لربط الأسلاك.
ويرجع ذلك على وجه التحديد إلى هذه المزايا الخاصة بتجميع الشريحة القابلة للطي، حيث يمكن تقليل تأخير إرسال الإشارة بشكل كبير.
مزايا وعيوب تقنية Flip-Chip:
المزايا:
(أ) الحجم الصغير: تصميم دبوس IC الصغير (5% فقط من العبوات المسطحة) يقلل من الطول والوزن.
(ب) تحسين الوظيفة: يمكن أن يؤدي استخدام تكنولوجيا الشريحة القلابة إلى زيادة عدد عمليات الإدخال/الإخراج. على عكس الربط السلكي، لا تقتصر عمليات الإدخال/الإخراج على محيط الشريحة. يمكن أن تستوعب مصفوفة المنطقة المزيد من الوصلات البينية في مساحة أصغر للإشارات والطاقة وما إلى ذلك. يمكن أن تصل منصات الرقاقة النموذجية إلى 400.
(ج) زيادة الأداء: تعمل مسافات التوصيل البيني القصيرة على تقليل الحث والمقاومة والسعة، مما يضمن تقليل تأخير الإشارة وأداء جيد للتردد العالي ومسارات حرارية أفضل من الجزء الخلفي للرقاقة.
(د) تحسين الموثوقية: يضمن الحشو بالإيبوكسي للرقائق الكبيرة موثوقية عالية. يمكن أن تقلل الرقائق القابلة للطي عدد أطراف التوصيل البيني بمقدار الثلثين.
(هـ) تعزيز تبديد الحرارة: تتيح الرقائق القابلة للطي بدون تغليف تبريدًا فعالاً للجزء الخلفي من الشريحة.
(و) التكلفة المنخفضة: تعمل المطبات المنتجة بكميات كبيرة على خفض التكاليف.
العيوب:
(أ) من الصعب اختبار الرقائق العارية.
(ب) القدرة المحدودة على التكيف مع الرقائق المصطدمة.
(ج) تواجه تكنولوجيا ثنائي الفينيل متعدد الكلور تحديات مع انخفاض التباعد وزيادة عدد الدبوس.
(د) تعد معدات الفحص بالأشعة السينية ضرورية للكشف عن وصلات اللحام غير المرئية.
(هـ) ضعف التوافق مع عمليات SMT.
(و) صعوبة التعامل مع القالب العاري.
(ز) يتطلب دقة تجميع عالية.
(ح) الاستخدام الحالي لملء القاع يتطلب وقت معالجة معين.
(ط) بعض الركائز لديها موثوقية منخفضة.
(ي) الإصلاح صعب أو مستحيل.
بهذا نختتم مقدمة تقنية الرقاقة القلابة.
التوصيات ذات الصلة


 粤公网安备44030002007346号