


サービスホットライン
コラムニスト
コラムニスト
高電導性珪素窒素セラミックスリフトの研究像
2022-03-17
1451
現時点では、中国と海外で市販されている高熱伝導性 Si3N4 セラミック基板の間にはまだギャップがあります。 したがって、高熱伝導性Si3N4セラミック基板の研究開発は、中国におけるIGBT(絶縁ゲートバイポーラトランジスタ)技術の大きな発展を促進し、新エネルギーなどのハイエンド分野で大きな進歩を遂げることは間違いありません。
近年、窒化ケイ素セラミック基板材料の実際の熱伝導率は向上し続けていますが、理論上の熱伝導率とは依然として大きなギャップがあります。 現在、窒化ケイ素セラミックスの熱伝導率を向上させる方法としては、格子酸素含有量の低減、結晶変態の促進、結晶粒の方向性成長の実現などが報告されている。 本稿では、国内外の高熱伝導率窒化ケイ素セラミックスの研究の進展を中心に、窒化ケイ素セラミックスの熱伝導率を向上させ、量産の成形技術を実現する方法について解説した。
1 格子酸素の影響
窒化ケイ素の主な熱伝達メカニズムは格子振動であり、フォノンを介して熱を伝導します。格子の振動は線形ではなく、格子間には一定の結合効果が存在します。フォノンは互いに衝突し、フォノンの平均自由行程が減少します。さらに、Si3N4 結晶内のあらゆる種類の欠陥、不純物、結晶粒界はフォノン散乱を引き起こし、これはフォノン平均自由行程の減少に相当し、熱伝導率が低下します。図3に窒化ケイ素の微細構造を示します。
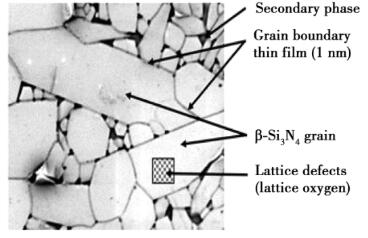
図3 窒化珪素焼結体の代表的な微細構造
結果は、多くの格子欠陥の中で、格子酸素が窒化ケイ素セラミックスの熱伝導率に影響を与える主な欠陥の1つであることを示しています。 焼結の過程で、酸素中で次の固溶反応が起こります。
2SiO2→2SiSi + 4ON+VSi (1)
反応中にシリコン空孔が生成され、原子置換により結晶に歪みが生じ、フォノン散乱が発生し、Si3N4 結晶の熱伝導率が低下します。
北山ら。 Si3N4 結晶の熱伝導率に影響を与える要因を格子酸素と粒界相の 3 つの側面から体系的に研究し、Si4N1 結晶のサイズによって上記要因の影響度が変化することを発見しました。結晶粒径がXNUMXμm未満の場合、格子酸素と粒界相の厚さが熱伝導率に影響を与える主な要因となります。 結晶粒径が 1μm を超えると、格子酸素が熱伝導率に影響を与える主な要因となります。 しかし、熱伝導率の高い窒化ケイ素セラミックスを作製するには大きな結晶粒が必要です。したがって、格子酸素の含有量を低減して、高い熱伝導率を有する窒化ケイ素を調製することが特に重要である。 格子酸素含有量を低減する効果的な方法を、原料の選択、焼結助剤の選択、製造工程における炭素の低減の観点から説明する。
1.1原材料の選択
窒化ケイ素結晶格子中の酸素含有量を低減するには、原料粉末中の不純物酸素含有量を低減する必要がある。 現在、酸素含有量の少ないSi粉末を原料として用い、Si粉末を窒化、再焼結する3段階の工程を経て高密度で熱伝導率の高いSi4NXNUMXセラミックスを得る方法のXNUMXつが存在する。 Si粉末と焼結助剤からなるSi緻密体を窒素雰囲気中でSiの融点(1414℃)付近まで加熱することにより、Siが窒化されて多孔質のSi3N4焼結体となり、さらに加熱するとSi3N4焼結体となります。より高い温度で多孔質 Si3N4 を焼結して緻密な SiXNUMXNXNUMX セラミックを形成します。 もう 3 つは、酸素含有量の少ない高純度の α-Si4N3 粉末を使用して焼結する方法、または β-Si4NXNUMX を使用して直接焼結する方法です。
日本のZhouとZhuは、原料としてSi粉末を使用したSRBSNプロセスにより、150W/(mk)を超える熱伝導率を有する一連の窒化ケイ素セラミックスを調製した。 熱伝導率が高い主な理由は、一般に市販されているα-Si3N4粉末と比較して、窒化後のSi粉末の酸素含有量や不純物が少ないためです。
パークら。窒化ケイ素セラミックスの熱伝導率に対する原料Si粉末の粒径の影響を研究し、Siの粒径を小さくすると窒化ケイ素のチャネルが狭くなり、焼結時の気孔の除去に役立つことがわかりました。プロセスにより、高密度の窒化ケイ素セラミックが得られます。 結果は、Si粉末が1μmに縮小されると、窒化ケイ素セラミックの相対密度が98%以上に達することができることを示した。 しかしながら、SRBSNにより原料を微細化する過程で、原料の表面が酸化されやすくなり、原料中の格子酸素含有量が増加する。
郭ら。 Si粉末とα-Si3N4を原料として比較実験を行いました。 Si粉末を窒化することにより低酸素含有量(3%,質量分率)のSi4N0.36粉末が得られ,66.5W/(mk)の熱伝導率を有する窒化ケイ素セラミックが常圧焼結により調製できることが判明した。 同じ条件下では、α-Si3N4 からなる窒化ケイ素セラミックスの熱伝導率はわずか 56.8 W/(mk) です。
高純度のα-Si3N4粉末を原料として使用することにより、熱伝導率の高い窒化ケイ素セラミックスを製造することもできます。 デュアンら。密度、熱伝導率、曲げ強度、破壊靱性、ビッカース硬度がそれぞれ3g cm-4、3.20w/(mk)、3 MPa、60mpa m668/5.13、1 GPaのα-Si2N15.06セラミックスを調製しました。 キムら。 α-Si78.8N3 から熱伝導率 4 W/(mk) の窒化ケイ素セラミックスを調製しました。
Liu Xingli 他出発材料として異なる比率のβ-Si108N626/α-Si3N4粉末を使用することにより、熱伝導率3 W/(mk)および曲げ強度4 MPaの窒化ケイ素セラミックを調製した。 結果は,β-Si3N4粉末含有量の増加に伴い,β-Si3N4柱状粒子の平均長さ直径比が減少し,その結果,粒子かさ密度が減少し,それに対応して柱状結晶積分数が増加し,粒子間粒子の減少が生じることを示した。相含有量と熱伝導率の増加。
彭夢夢ら。窒化ケイ素セラミックの熱伝導率に対する粉末の種類 (β-Si3N4 または α-Si3N4) と SPS 保持時間の影響を研究しました。 β-Si3N4粉末により調製された窒化ケイ素セラミックの熱伝導率は、同じプロセスによりα-Si15N3粉末により調製された窒化ケイ素セラミックの熱伝導率よりも4%高く、105W/(mk)に達することが判明した。 異なる原料から調製された Si1N3 材料の熱伝導率の比較については、表 4 を参照してください。
表 1 異なる原料から調製された Si3N4 材料の熱伝導率の比較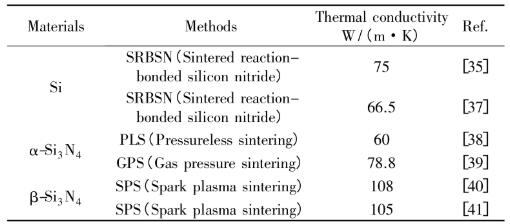
上記の包括的な研究によると、Si粉末で作られたサンプルは高い熱伝導率を達成できますが、粉砕プロセスで酸化されやすく、実験プロセスは退屈で時間がかかり、工業生産には適していません。 。 高純度で低酸素のα-Si3N4粉末を原料にすると、純度が高いため性能に優れた窒化ケイ素セラミックスが得られますが、コストの上昇につながり、大量生産にはつながりません。スケール生産。 α-Si3N4の代わりにβ-Si3N4を原料として使用すると、熱伝導率の高い窒化ケイ素セラミックスが得られますが、β-Si3N4の棒状粒子が粒子の再配列を妨げ、焼結体の緻密化が困難になります。
1.2 焼結助剤の選択
Si3N4 は自己拡散係数が小さい共有結合性化合物であり、焼結時の自己拡散により緻密な結晶構造を形成しにくい。したがって、適切な焼結助剤を添加し、焼結助剤の比率を最適化することにより、高い熱伝導率を有する窒化ケイ素セラミックスを得ることができる。 高温では、焼結助剤が Si2N3 表面上の SiO4 と反応して液相を形成します。最後に粒界相が形成される。 しかし、粒界相の熱伝導率はわずか 0.7 ~ 1 W/(mk) であり、窒化ケイ素の熱伝導率を大幅に低下させます。さらに、いくつかの酸化物焼結添加剤の導入は、Si3N4 の格子酸素含有量の増加と熱伝導率の低下につながります。
現在、窒化ケイ素セラミックス用の焼結助剤としては、各種希土類酸化物、マグネシウム化合物、フッ化物およびそれらの複合焼結助剤など、数多くの種類が存在する。 希土類元素は酸素親和性が高いため、Si3N4 格子から酸素を吸着するためによく使用されます。 現在、一般的に使用されている混合焼結助剤は酸化マグネシウムと酸化希土類です。
ジアら。窒化ケイ素セラミックの焼結プロセスにY2O3-MgOを添加して、熱伝導率64.4 W/(mk)の窒化ケイ素セラミックを調製しました。 Go 氏はまた、焼結助剤として Y2O3-MgO を使用し、焼結助剤 MgO の粒径が窒化ケイ素の微細構造と熱伝導率に及ぼす影響を研究しました。粗大な MgO 粒子の添加により、焼結中の液相組成の不均一な分布が生じ、MgO に富む領域の周囲で Si3N4 粒子が優先的に成長し、その結果、粗大粒子の割合が増加することがわかりました。最終的な Si3N4 セラミック内の Si3N4 粒子と熱伝導率の向上。
ただし、酸化物焼結AIDSを添加すると必然的に酸素原子が混入するため、結晶格子中の酸素不純物を低減するために、酸化物+非酸化物を焼結AIDSとして使用することもできます。 ヤンら。は、焼結助剤として MgF2-Y2O3 を使用して高熱伝導率の窒化ケイ素セラミックスを調製しました。 MgF2は液相の粘度を低下させ、粒子の再配列を促進し、より低い温度(1600℃)とより短い時間(3分)で粉末混合物を緻密化させることができることが判明した。さらに、低い液相粘度と高い Si/N 原子比は、Si3N4 セラミックの α→β 相転移と粒子成長に寄与し、Si3N4 セラミックの熱伝導率を向上させます。
胡さんら。らは、焼結助剤として MgF2-Y2O3 と MgO-Y2O3 を使用した比較試験を実施し、焼結助剤の比率が熱伝導率に及ぼす影響を調査しました。 MgO-Y2O3 と比較して、MgF3-Y4O19 を焼結助剤として使用すると、Si2N2 セラミックスの熱伝導率は 3% 増加し、添加量が 4%MgF2 -5%Y2O3 の場合に最高の熱伝導率を達成できます。
Li は焼結助剤として Y2O4 -MgO の代わりに Y6Si2N3C-MgO を使用しました。窒素を導入し、シリカの脱離を促進することにより、第二相に高い窒素酸素比が形成され、その結果、結晶粒径が増大し、格子酸素含有量が減少し、Si3N4 -Si3N4 の連続性が増加し、 Si3N4 セラミックの熱伝導率が 92 W/(mk) から 120 W/(mk) に増加します。
液相中の窒素酸素比をさらに改善し、格子酸素含有量を減らすために、通常、非酸化物が焼結助剤として使用されます。 Lee は、Si3N4 の微細構造、熱伝導率、機械的特性に対する酸化物および非酸化物焼結助剤の影響を研究しました。 焼結助剤としてMgSiN2-YbF3を用いて,熱伝導率3w/(mk)および曲げ強度4〜101.5MPaのSi822N916セラミック材料を調製した。 酸化物焼結助剤と比較して、非酸化物 MgSiN2 およびフッ化物を焼結助剤として使用すると、窒化ケイ素の第 2 相および格子酸素含有量を低減できます。希土類フッ化物が SiO4 と反応して SiF4 を生成し、SiF2 の蒸発により窒化ケイ素の二次相および格子酸素含有量が減少します。粒界相の減少と粒界相SiOXNUMXの減少により、熱伝導性を向上させるという目的が達成されます。 異なる焼結助剤を使用して製造された窒化ケイ素セラミックの熱伝導率の比較を表 2 に示し、微細構造を図 4 に示します。
表 2 異なる焼結助剤を使用して調製された Si3N4 材料の熱伝導率の比較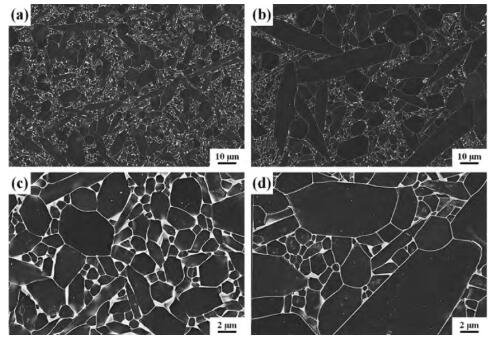
図 4 酸化物添加剤の微細構造 (a)MgO-Y2O3 および (d)MgO-Yb2O3、混合添加剤 (b)MgSiN2-Y2O3 および (e)MgSiN2-Yb2O3、非酸化物添加剤 (c)MgSiN2-YF3 および (f) ) Mg-Sin2-YF3。
現在、焼結AIDSの主流となっている希土類元素はYとYbの化合物であるが、一部の希土類元素では密度を向上させることができない。 郭ら。それぞれ、ZrO 2 −MgO−Y 2 O 3 およびEu 2 O 3 −MgO−Y 2 O 3 を焼結助剤として使用して、窒化ケイ素セラミックを調製した。 Eu2O2-MgO-Y3O2の添加が窒化ケイ素セラミックスの緻密化を阻害することが判明した。
上記の研究によると、酸化物焼結助剤と比較して、非酸化物焼結助剤は追加の窒素原子を提供し、酸素に対する窒素の比率を高め、結晶変態を促進し、SiO2を減少させて格子酸素と粒界相の含有量を減らすことができます。
1.3 炭素の削減
前述のY2S4N6CやMgSiN2などの格子酸素含有量を効果的に低減できる焼結助剤は、商業的に入手できないため、大量生産には困難が伴い、高温熱処理もコスト高につながる。 したがって、工業的応用の観点から、高熱伝導率のSi3N4セラミックスの簡便かつ安価な製造方法を開発することは非常に重要である。 焼結プロセスで一定量の炭素をドープすると酸素不純物を低減できることがわかり、これは格子酸素含有量を低減する効果的な方法です。
炭素は非酸化物セラミックの焼結助剤として広く使用されており、その主な機能は非酸化物粉末の表面から酸化物不純物を除去することです。 これに基づいて、研究者らは、少量の炭素を添加すると、AlN セラミックの格子酸素含有量を効果的に減少させ、AlN セラミックの熱伝導率を向上させることができることを発見しました。 同様に、Si3N4 セラミックスに炭素を導入すると、酸素含有量を減らすことができます。これは主に、窒化および焼結後のプロセスにおいて、適切な量の炭素が非常に明白な還元の役割を果たし、SiO の分圧を大幅に下げることができるためです。粒界二次相のN/O原子比を増加させ、二峰性の微細構造を形成し、大きくて細い窒化ケイ素粒子を得て、窒化ケイ素セラミックスの熱伝導率を向上させます。
Li 粉末ベースプレートとして BN の代わりに BN/グラファイトを使用すると、窒化ケイ素セラミックの熱伝導率は 40.7% 増加します。 たとえボールミリング後にSi粉末の酸素含有量が121%に達したとしても、窒化ケイ素セラミックの熱伝導率は依然として4.22W/(mk)に達することができることが判明した。 その主な理由は、黒鉛が強い還元力を持っているためです。窒化のプロセスでは、SiO2 の除去を促進し、第 2 相の化学組成を変化させ、さらに焼結プロセスで SiO2 および Y3Si3O4N3 の第 4 相の除去を促進するため、製品のより大きな棒状粒子が生成されます。 、格子酸素含有量を減らし、Si3N4 -SiXNUMXNXNUMX の連続性を改善します。 結果は、いくらかの炭素がドープされても窒化ケイ素の抵抗率は変化しないが、最終製品の質量損失率が高く (25.8%)、これにより原材料損失のコストが増加することを示しています。
リーら。は、過剰なグラファイトが表面の Si3N4 と反応し、これが窒化ケイ素セラミックの高い質量損失率をもたらす重要な要因であることを発見しました。 そこで、作製プロセスを改良し、二段階ガス加圧焼結法を採用し、5%α-Si93N3 -4%Yb2O2 -3%MgOをドープした5%(モル分率)炭素の混合粉末を焼結原料として使用した。実験。 結果は、Si3N4 セラミックの熱伝導率が炭素の添加により 102 W/(mk) から 128 W/(mk) に 25.5% 増加することを示しています。 最初の焼結プロセスでは、炭素熱還元プロセスにより酸素含有量が大幅に減少し、粒界二次相の N/O 比が増加しました。半完成の Si3N4 サンプルでは、Y2Si4O7N2 第 3 相が現れ、β-Si4N3 の含有量が高く、棒状の β-Si4NXNUMX 粒子が大きくなりました。 2 番目の焼結プロセスでは、第 4 相 Y7Si2O3N5 が炭素と反応して YbSi3N4 を形成し、格子酸素含有量が大幅に減少します。その結果、棒状の粒子が粗くなり、Si3N4 -Si3N4 界面が緊密になり、Si3N4 セラミックの熱伝導率が大幅に向上します。調製した Si5NXNUMX の SEM 画像を図 XNUMX に示します。
図 5 最終的な Si3N4 セラミックサンプルの研磨表面とプラズマエッチング表面の SEM 顕微鏡写真:(a)a)SN および(b)SNC の低出力画像。 (c)SN および (d)SNC の高倍率画像
熱伝導率の高い窒化ケイ素セラミックスに炭素を添加することは、格子酸素含有量を低減する効果的な方法です。この方法は、原料の酸素含有量と焼結AIDSに関する要件が低いため、熱伝導率の高い窒化ケイ素セラミックの製造コストが削減されます。技術の継続的な改良により、工業生産への応用が期待されています。
2 結晶変態と結晶軸配向。
2.1 結晶変態が熱伝導率に及ぼす影響と改善方法
β-Si3N4 の熱伝導率は、より対称的な構造のため、α-Si3N4 の熱伝導率よりも高くなります。 窒化ケイ素セラミックスを高温で焼結するプロセスでは、原料の低温相α-Si3N4は溶解析出機構によって高温相β-Si3N4に変態しますが、結晶型変態は起こりません。 α-Si3N4 は焼結プロセスで完了し、未変態の α-SiXNUMXNXNUMX は窒化ケイ素セラミックスの熱伝導率に大きな影響を与えます。 結晶変態を促進し、より高いβ/(α+β)比を得るために、現在一般的に使用されている方法は次のとおりです。 (1) 焼結温度の上昇、焼結時間の延長、その後の加熱などの焼結システムの変更処理; (2)α−Si3N4に種結晶としてβ−Si3N4棒状結晶粒を適量添加する。 図6は、シード添加後の窒化ケイ素セラミックの二峰性微細構造分布を示しています。
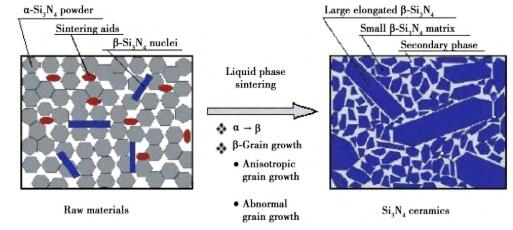
図6 種結晶添加後のβ-Si3N4セラミックスのデュアルモード微細構造分布。
周ら。窒化ケイ素セラミックの熱伝導率、曲げ強度、破壊靱性に対する異なる焼結時間の影響を調査しました。 表3から、窒化ケイ素セラミックスの熱伝導率は、焼結時間が長くなるにつれて徐々に増加することが分かる。 これは主に、結晶粒子の継続的な成長、β-Si3N4 含有量の増加、および溶解と析出のプロセスに伴う格子酸素含有量の減少によるものです。 トン・ウェンシンら。らは、Si3N4 の熱伝導率に及ぼす焼結温度の影響を研究し、1600℃で焼結したサンプルにはα相とβ相の両方が含まれていることを発見しました。 焼結温度が1700℃、1800℃に上昇すると、試料中にはβ相のみが存在します。 焼結温度が上昇すると、サンプルの熱伝導率が増加します。これは、粒子サイズの増加、液体含有量の減少、および複数の粒界の端での液相中の独立した「ガラスカプセル」の形成によって引き起こされる可能性があります。 。
表 3 異なる焼結時間での Si3N4 の性能比較
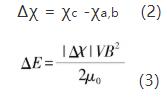
朱ら。らは、焼結中に種結晶としてβ-Si3N4を添加すると、より高い緻密性と熱伝導率を備えた窒化ケイ素セラミックスが得られることを発見した。 結晶変態をさらに促進し、大きなサイズの窒化ケイ素粒子を得るために、高熱伝導率の窒化ケイ素セラミックスを調製するための出発粉末としてα-Si3N4の代わりにβ-Si3N4を使用することができる。 Liang Zhenhuaらは、種結晶として棒状β-Si1N3粒子を4%(質量分率)添加し、窒化ケイ素セラミックの熱伝導率は158W/(mk)に達した。 Liu Xingli 他らは、β-Si3N4/α-Si3N4 の異なる比率が窒化ケイ素セラミックの熱伝導率と機械的特性に及ぼす影響を調査しました。結果は、すべての原料がβ-Si3N4である場合、窒化ケイ素セラミックスの熱伝導率が最も高く、108W/(mk)に達したが、曲げ強度も低下したことを示した。
上記の研究によれば、焼結温度を高くし、焼結時間を長くすると、結晶変態がある程度促進される可能性がある。適量のβ-Si3N4種結晶を添加して結晶変態を促進すると、短時間でβ/(α+β)比が大きくなり、結晶粒がより十分に成長し、熱伝導率の高い窒化ケイ素セラミックスが得られます。
2.2 結晶方位が熱伝導率に及ぼす影響とその改善方法
C 軸の成長速度は A 軸の成長速度よりも高いため、異方性成長により β-Si3N4 の棒状形状とその物性の異方性が生じます。 窒化ケイ素粒子の熱伝導率は異方性です。 β-Si3N4 単結晶の A 軸および C 軸に沿った理論的熱伝導率は、それぞれ 170 W/(mk) および 450 W/(mk) です。したがって、成形プロセスにおいて適切な方法を採用して、方向性配列を実現し、窒化ケイ素粒子の方向性成長を促進することができる。 現在、結晶粒を方向性成長させることができる成形法としては、テープキャスティング成形、ホットプレス成形、グラウト成形などが挙げられる。
外部磁場の作用下では、窒化ケイ素結晶は各結晶軸に沿って明らかな成長差を示します。 これは主に、各結晶軸に沿った窒化ケイ素結晶の磁化率の違いによるものです。外部強化磁場の作用により、窒化ケイ素結晶はトルクの作用を受けます。磁化エネルギーが最小になるように特定の角度を回転させると、窒化ケイ素結晶の回転駆動エネルギーは次のように表されます。
ここで、V は粒子の体積、B は印加磁場、μ0 は真空中の透磁率、χc および χa、B はそれぞれ C 軸および A、B 軸に沿った窒化ケイ素結晶の磁化率を表します。 | Δχ|は、各結晶軸に沿った結晶の磁化率の差の絶対値です。 そして、粒子の熱運動エネルギー u の式は次のようになります。
U=3nN0kB (4)
ここで、n は材料粒子のモル数、N0 はアボガドロ定数、kB はボルツマン定数、t は温度です。 δ e が u より大きい場合、粒子は磁場によって回転できます。 図からわかるように。 7、c 軸の場合高い磁化率により、棒状粒子は磁場に対して平行に配置されます。 C 軸の磁化率が低い場合、棒状粒子は磁場に対して垂直に整列します。
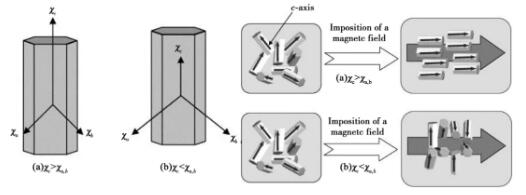
図 7 格子内の六角棒状粒子の配置に対する磁場の影響の模式図: (a) χ c > χ a, b; (b) χc<χa,b
配向した微細構造を有するサンプルは、弱磁性セラミックスの形成プロセスに強い磁場を導入することによって調製できます。 各軸に沿った窒化ケイ素粒子の磁化率χ c < χ a, b であるため、C 軸配向の窒化ケイ素セラミックスは、回転水平磁場中でのグラウト注入およびその他の技術によって調製できます。調製原理を図 8 に示します。
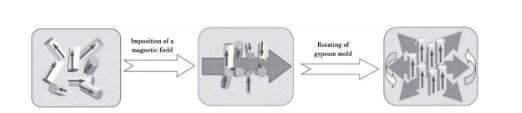
図8 磁場中における結晶軸配向性セラミックスの作製
楊志剛ら。らは、従来のグラウト成形の代わりにゲル射出成形を使用して、6T縦磁場中で軸AまたはBに沿って配向したテクスチャーのある窒化ケイ素セラミックを調製し、焼結温度と保持時間が窒化ケイ素セラミックのテクスチャーに及ぼす影響を研究しました。結果は、焼結温度の上昇は窒化ケイ素セラミックスの組織を促進するが、焼結時間を延長しても組織にはほとんど影響を及ぼさないことを示している。リャンら。ホットプレス焼結により窒化ケイ素セラミックスを作製した場合、窒化ケイ素結晶粒子{0001}がZ軸に沿った成長の兆候を示し、強い配向性を有することを発見した。これは、熱伝導率の高い窒化ケイ素セラミックの製造に有利です。朱ら。 12Tの水平磁場中でグラウト成形を行い、熱伝導率170w/(mk)の高熱伝導窒化ケイ素セラミックスを得た。グラウト注入プロセス中、金型は 5 r/min の速度で回転して回転磁場を形成し、これにより凝固プロセス中に磁場に対して垂直な β-Si3N4 の C 軸配向が生じることがわかります。 C軸配向係数は0.98です。図9は、棒状窒化ケイ素の結晶粒配向に対する磁場とダイの回転の影響を示しています。
図9 棒状窒化ケイ素の結晶粒配向に及ぼす磁場と金型回転の影響
現時点では、窒化ケイ素粒子の配向成長を大規模生産で実現することは困難である。現在、文献で報告されている窒化ケイ素セラミックスの配向成長は実験室段階に限られており、適切な方法で工業生産において窒化ケイ素粒子の配向成長を実現する必要があり、これは高熱材料の製造に大きな応用の可能性を秘めています。導電性窒化ケイ素セラミックス。
3 セラミック基板準備工程
3.1 成形工程
パワーエレクトロニクス機器の小型化に伴い、窒化珪素セラミック基板のサイズや厚さの精度もより一層求められています。市販の窒化ケイ素セラミック基板の厚さ範囲は0.3~0.6mmです。 窒化ケイ素セラミック基板材料の大量生産を実現するには、適切な成形方法を選択することが特に重要です。 現在、窒化ケイ素セラミックスを製造するには、テープキャスティング、ホットプレス、グラウト注入、冷間静水圧プレスなど、多くの成形方法があります。 しかし、微細化と微細化の要求を満たし、同時に窒化ケイ素粒子の方向性成長を実現するには、テープキャスティングがこの目標を達成するための鍵となるのは間違いありません。 図10は鋳造工程のフローチャートであり、鋳造による窒化ケイ素セラミックス基板材料の作製について以下に説明する。
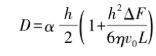
図10 テープキャスティング工程のフローチャート
テープキャスティングのスラリーは、グリーンボディの性能を決定する最も重要な要素です。スラリーには、粉末、溶媒、分散剤、結合剤、可塑剤、その他の添加剤が含まれます。各成分はスラリーの性能に重要な影響を及ぼし、またスラリー中の各成分は相互に影響を及ぼします。 テープキャスティングは他の成形法に比べて特有の利点がありますが、実際には応力解放機構が異なるため、テープキャスティングシートの乾燥時に曲がり、ひび割れ、しわ、厚さの不均一などの現象が発生しやすくなります。 均一で安定した鋳造スラリーと乾燥後の平滑な鋳造シートを調製するには、処方を変えずにスラリーの濡れ性、安定性、ブランクの厚さなどの要素に注意を払う必要があります。
窒化ケイ素キャスティングシートをキャスティングによって製造する場合、大塚らは、次のように述べている。とChouら。理論的な液体の流れモデルを提唱し、鋳造シートの厚さ D と鋳造パラメータの関係は式 (5) に示されています。
(5)
ここで、 α は乾燥時の湿潤ブランクの厚さの収縮係数を表し、スラリーの粘度と均一性がそれに大きな影響を与えます。 H と l はそれぞれスクレーパのブレード ギャップの高さと長さを表します。 ηはスラリーの粘度を表す。 F はホッパー内の圧力を表し、一般にスラリーの高さによって決まります。 Vは、鋳造装置と支持キャリアの相対速度を表す。 極薄のセラミック基板を作製するには、ブレードギャップを適切に調整し、スラリーの液面を一定に保ちながら、スラリーの粘度や均一性を適度に保つ必要があります。
有機テープキャスティングでは、一般に共沸混合物が溶媒として使用され、溶解効果がより優れているため、溶媒の表面張力に関連して、溶媒が粉末粒子に対して良好な濡れ性を確保する必要があります。式(6)で説明されます。
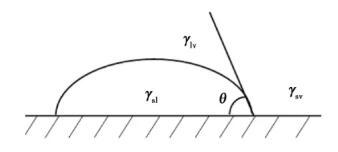 (6)
ここで、θは濡れ角です。 γsv、γsl、γlvはそれぞれ固体-気体、固体-液体、液体-気体の表面張力を表します。 式(6)より、γlvが小さいほどθが小さくなり、濡れ性が良好であることが分かる。 湿潤動作を図 11 に示します。
図11 湿潤作用の模式図
鋳造スラリーの均一性と安定性を確保するには、分散剤を添加する必要があります。分散剤の主な機能は、粉末粒子の表面を濡れやすくし、粉末粒子の表面位置エネルギーを低下させて分散しやすくすることです。粒子間の電位障壁を高め、スラリーを安定かつ均一にします。 スラリーの安定性は DLVO 理論で説明できます。
UT=UA+UR(7)
ここで、UA はファンデルワールス重力位置エネルギーです。 UR は反発位置エネルギーです。 UR が UA より大きい場合、スラリーは安定です。スラリーの均一性と安定性を確保するには、分散剤の投与量も制御する必要があります。投与量が多すぎると、生成された粒子が結合しやすくなり、ビーズ状の粒子を得ることができなくなります。投与量が少なすぎると、小さな液滴に分散しやすくなり、モノマーが不安定になります。反応が進むと、分散していた液滴が凝集して塊になることもあります。デュアンら。まず、鋳造法により均一な微細構造と相対密度56.08%の鋳造シートを作製し、次にガス圧焼結により相対密度99%、熱伝導率58W/(mk)の窒化ケイ素セラミックを得た。張ら。テープキャスティング法とガス圧焼結法により、熱伝導率81W/(mk)の緻密な窒化ケイ素セラミックスを作製しました。分散剤 (PE)、結合剤 (PVB)、可塑剤/結合剤比、および固体負荷が 1.8% (質量分率)、8% (質量分率)、1.2%、および 33% の場合に最高の熱伝導率が得られることがわかります (体積分率)それぞれ。張 景賢 他まずテープキャスティングによりSiのキャストシートを作製し、次に脱脂、窒化、焼結により熱伝導率76 W/(mk)の窒化ケイ素セラミックを作製した。現在、テープキャスティングによって製造された窒化ケイ素セラミックの熱伝導率は高くなく、文献で報告されているレベル(> 150 W/(mk))よりもはるかに低いです。適度な粘度で濡れ性の良い均一で安定したスラリーを調製するには、プロセスの改善と各成分の比率の最適化が鍵となります。
3.2 焼結工程
現在、窒化ケイ素セラミックスを製造するための主な焼結方法は、ガス加圧焼結、反応焼結、再焼結、放電プラズマ焼結、ホットプレス焼結などです。それぞれの方法には独自の長所と短所があります。ここでは、いくつかの一般的な焼結方法を簡単にまとめます。
ガス加圧焼結 (GPS) は、窒素雰囲気中で加圧および加熱することで窒化ケイ素を急速に緻密化し、α→β 結晶形の急速な変態を促進し、窒化ケイ素セラミックスの熱伝導率の向上に役立ちます。 Liなど α-Si3N4を原料として二段ガス加圧焼結法により高熱伝導率の窒化ケイ素セラミックスを作製した。 まず、混合粉末を窒素圧力1500MPa下で1℃まで加熱し、1900℃で12時間焼結した。 3段階のガス圧焼結反応により、α→β-Si4N128の結晶変態が大幅に促進され、窒化ケイ素セラミックスの熱伝導率はXNUMXW/(mk)に達した。 キムら。ガス加圧焼結法により1900MPaの窒素雰囲気中で0.9℃まで加熱し、6時間保持した。最終的に、窒化ケイ素セラミックスの熱伝導率は 78.8 W/(mk) でした。 リーら。熱伝導率120 W/(mk)の窒化ケイ素セラミックスを,焼結助剤としてY2Si4N6C‐MgOを用いたガス圧焼結法により調製した。
プラズマ焼結(SPS)プロセスは、圧力場、温度場、電場の共同作用を実現する試料焼結法の一種です。加熱速度が速く、焼結温度が低く、焼結時間が短いという利点があります。 ヤンら。 MgF3-Y4O76を焼結助剤として使用したSPSプロセスにより、熱伝導率857.6w/(mk)、曲げ強度14.9MPa、硬度7.7GPa、破壊靱性1MPa・m2/2のSi2N3セラミックスを作製した。 実験では、印加された電場の作用により粒子が滑りやすくなり、粒子の再配列が促進され、大粒径の粒子が得られ、Si3N4 が低温でより高密度化できることがわかりました。
胡ら。 MgF3-Y4O82.5 と MgO- を用いた SPS プロセスにより、熱伝導率 911 w/(mk)、曲げ強度 (47±8.47) MPa、破壊靱性 (0.31±1) MPa・m2/2/2 の Si2N3 セラミック材料を調製しました。焼結助剤としての Y2O3。 SPS法は、β-Si3N4を原料とした窒化ケイ素セラミックスの焼結が難しいという上記の問題も解決することができます。 彭夢夢ら。 SPS法により1600℃で5分間焼結し、その後1900℃で3時間保持することにより、105W/(mk)もの高い熱伝導率を有する緻密な窒化ケイ素セラミックスが得られた。 劉ら。出発原料として異なる比率のβ-Si99N3 /α-Si4N3 粉末を使用した SPS および熱処理プロセスにより、密度が 4% までの高熱伝導率の窒化ケイ素セラミックスを調製することに成功しました。
反応性再焼結(SRBSN)は、多孔質の Si3N4 焼結体が Si 粉末を窒化することによって得られ、その後焼結して緻密な窒化ケイ素セラミックを形成するため、研究者に好まれています。これは、市販の α-Si3N4 から調製された窒化ケイ素セラミックよりも酸素含有量が低いからです。 。 周ら。 SRBSN プロセスにより、3 W/(mk) もの高い熱伝導率を持つ Si4N177 セラミックを作製しました。 結果は、焼結時間を延長し、格子酸素含有量をさらに低減することによって、より高い熱伝導率が得られることを示している。 さらに、熱伝導率の高いSi3N4セラミックスの破壊挙動も研究し、高い破壊靱性(11.2MPa・m1/2)を有することを発見した。 周ら。 Y3O4 と MgO を添加剤として SRBSN プロセスにより Si2N3 セラミックを製造しました。 Y2O3-MgO添加剤の含有量と焼結時間がSi3N4の熱伝導率に影響することがわかった。 添加剤含有量が 2%Y2O3 -4%MgO の場合、3 時間焼結後の Si4N156 セラミックの熱伝導率は 24 w/(mk) であり、Si21N3 セラミックの熱伝導率 (4 w/(mk)) より 128% 高くなります。 6時間焼結後。 3 W/(mk)もの高い熱伝導率を有するLi Si4N121セラミックスを,焼結助剤としてY2O3-MgOを使用したSRBSNプロセスによって調製した。
高い熱伝導率を有する窒化ケイ素セラミックスは、他の焼結方法によっても製造できます。 ジアら。超高圧焼結により熱伝導率64.6 W/(mk)の窒化ケイ素セラミックスを作製しました。 デュアンら。 10%TiO2‐MgOを焼結助剤として用いて1780℃での低温無加圧焼結により60W/(mk)の熱伝導率を有する窒化ケイ素セラミックスを調製した。 リーら。ホットプレス焼結プロセスにより、熱伝導率 101.5 W/(mk) の窒化ケイ素セラミックスを調製しました。
以上の研究により、焼結方法は異なるものの、優れた特性を有する窒化ケイ素セラミックスを作製できることがわかった。 窒化ケイ素セラミックスの大量生産を実現するには、コスト、作業の難易度、生産サイクルなどの要因を考慮する必要があり、迅速かつ簡単で低コストの焼結プロセスを見つけることが鍵となります。
4タグ
Si3N4 セラミックは、高い熱伝導率と優れた機械的特性を備えているため、高出力半導体デバイスの分野でますます人気があり、電子デバイスに最適なセラミック基板材料になることが期待されています。 しかし、格子欠陥、不純物元素、格子酸素含有量、結晶粒径など、熱伝導率を制限する要因が多くあり、実際の窒化ケイ素セラミックスの熱伝導率は低くなります。
免責事項:この記事は「5G Industry Watch」からの転載です。この記事は著者の個人的な見解のみを表すものであり、Sacco Micro および業界の見解を表すものではありません。知的財産権の保護をサポートするため、転載および共有のみを目的としています。転載する場合は、出典と作者を明記してください。侵害がある場合は、削除するためにご連絡ください。
関連する推奨事項


 粤公网安备44030002007346号